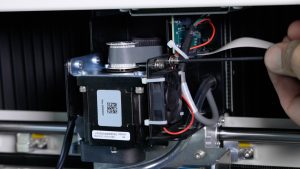
このガイドでは、Fusion Edge 12、24、36、およびFusion Pro 24 、36のX軸減速機ドライブの交換方法について説明します。減速機にアクセスするために、彫刻機からX軸アセンブリを取り外し、その後、モーターのRMS電流値に基づいてX軸ベルトの張りを調整します。
必要な部品
- LC0238– X軸減速機アセンブリ、12、24、36
必要な道具
- 2.5 mm 六角レンチ
- 5/32インチの六角レンチ
- 7/64インチの六角レンチ
- プラスドライバー
安全第一:パネルを取り外したり、内部部品に触れたりする前に、彫刻機の電源が完全に切れていること、および電源コードが抜かれていることを確認してください。
X軸アセンブリを取り外す
彫刻機の電源を切る
彫刻機をオフにしてください。

電源を切る
彫刻機の電源プラグをコンセントから抜いてください。
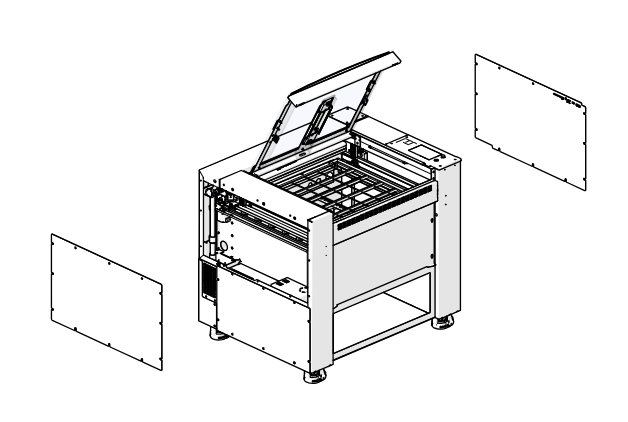
サイドパネルを取り外す
彫刻機の左右のパネルを取り外してください。
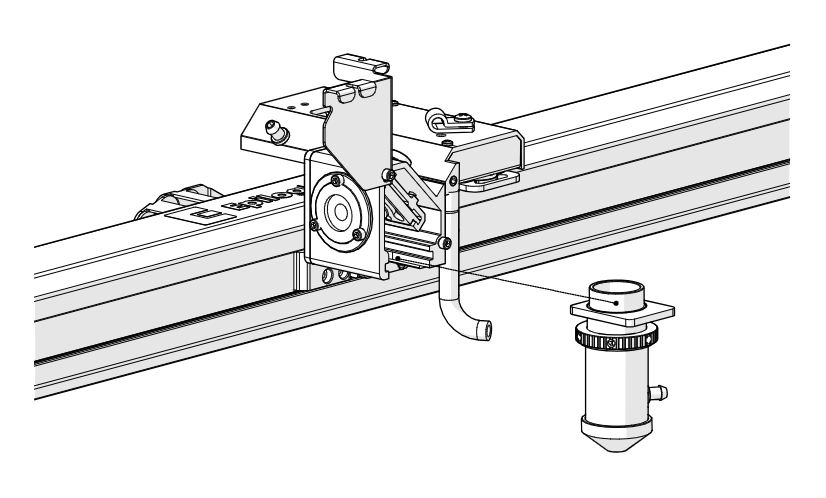
レンズチューブを取り外す
レンズチューブアセンブリをX軸アセンブリから緩めて取り外す。
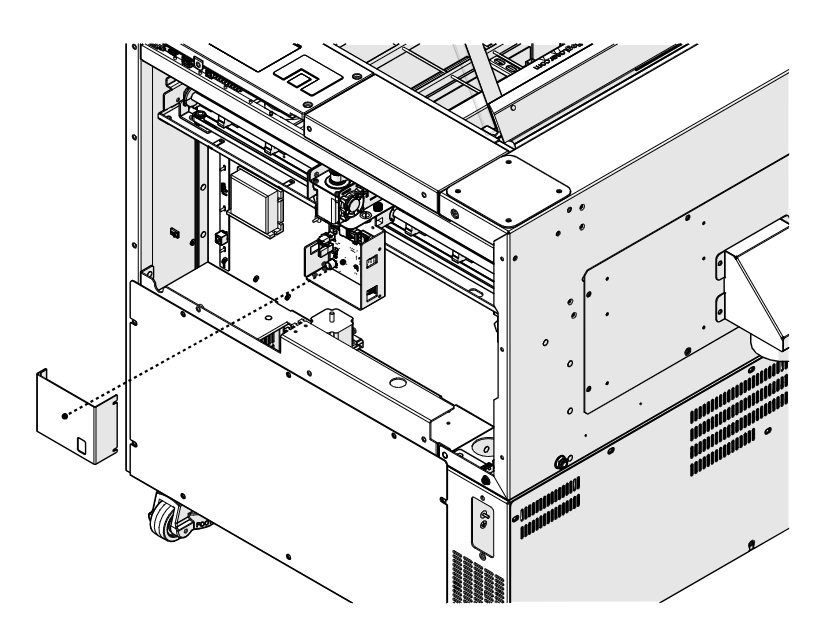
ドライブボードのカバーを取り外す
X軸駆動基板カバーを外す。
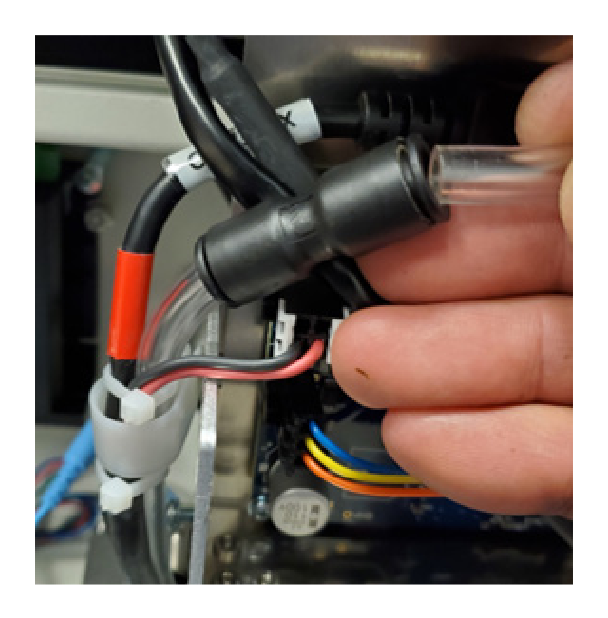
エアアシストを切断
X軸アセンブリの右側からエアアシストチューブを外してください。
注:チューブはカプラーで固定されています。チューブをカプラーに押し込み、保持リングをカプラーに押し当てたまま、チューブを引き抜いてください。
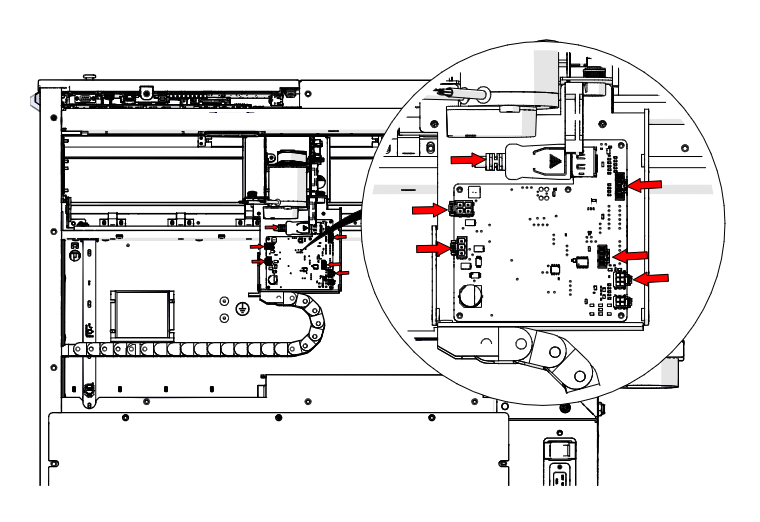
ドライブボードを取り外す
X軸駆動ボードから6つの電気コネクタを取り外してください(赤い矢印)。
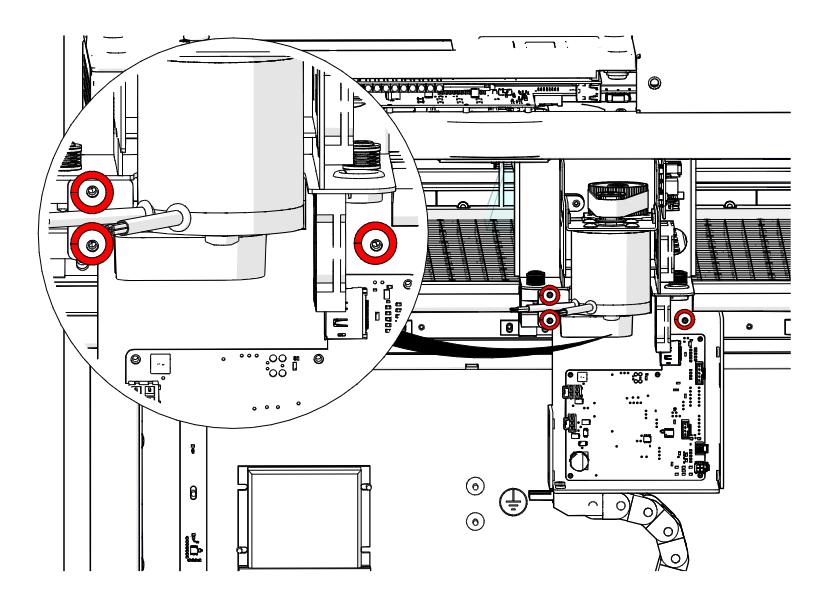
ブラケットのネジを取り外す
X軸ドライブボードの取り付けブラケットをX軸アセンブリに固定している3本のプラスネジ(赤丸で囲まれた部分)を緩めて取り外してください。
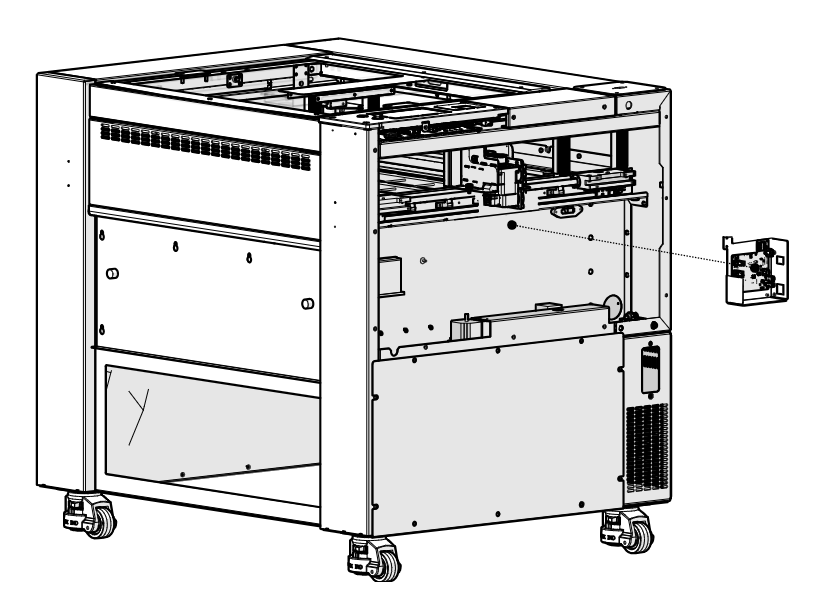
ドライブボードを取り外す
X軸駆動基板とハウジングを取り外す。
ベローズを取り外す
彫刻機の左右にあるベローズを取り外してください。
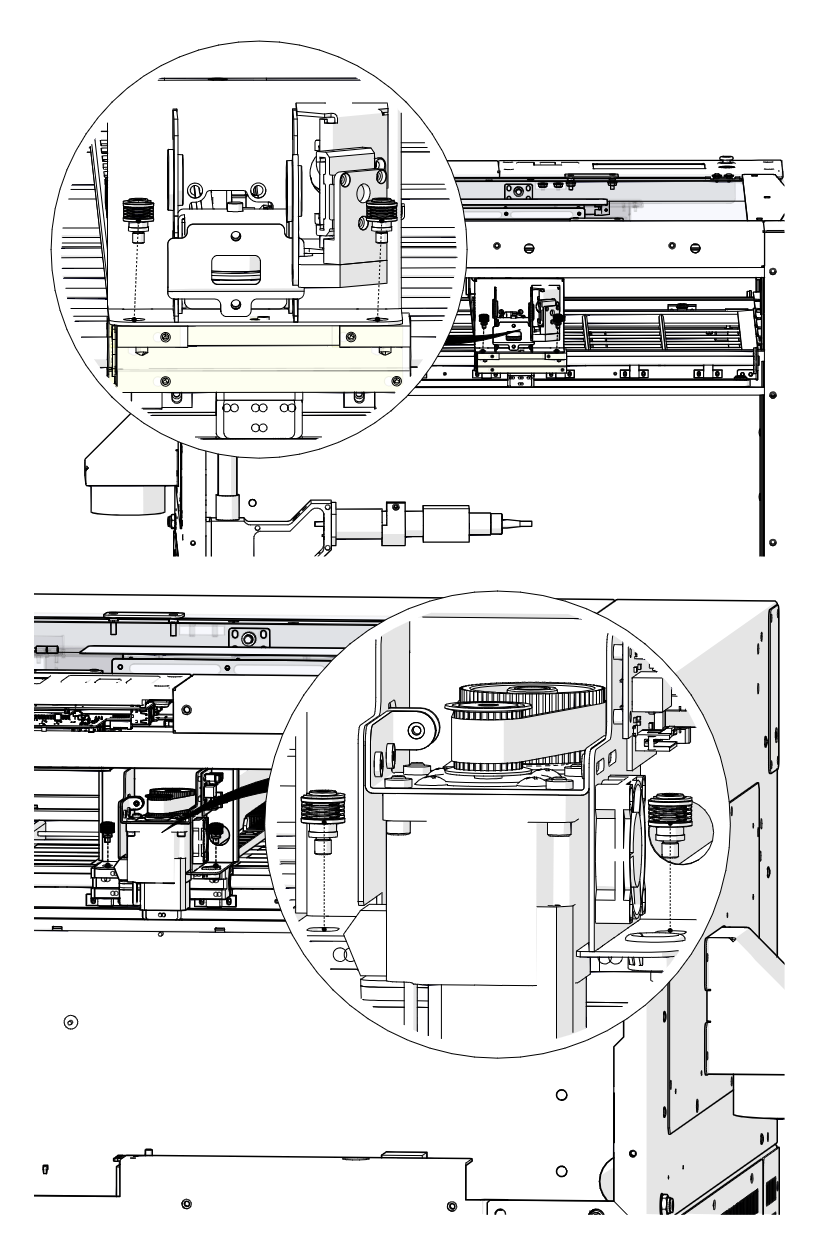
X軸の留め具を取り外す
X軸アセンブリをY軸ベアリングに固定している4本の留め具(右側に2本、左側に2本)を取り外してください。
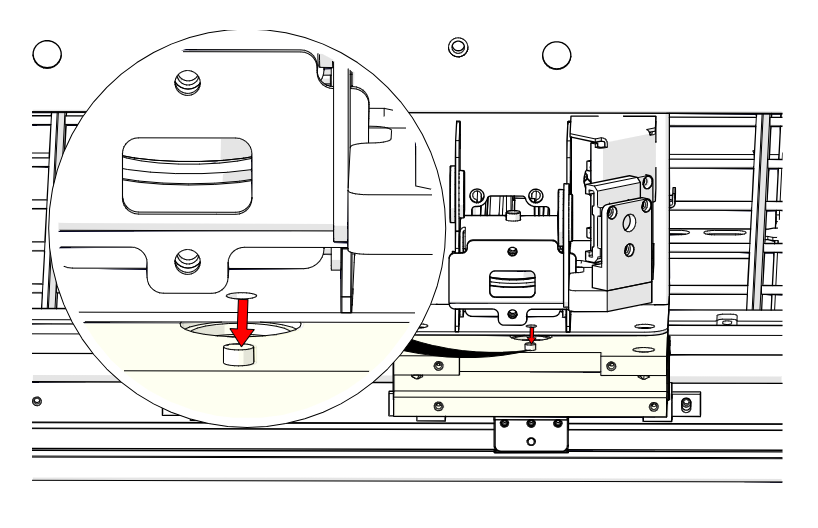
X軸アセンブリを持ち上げる
X軸アセンブリを、Y軸ベアリングブロックの位置決めピンから慎重に持ち上げてください。
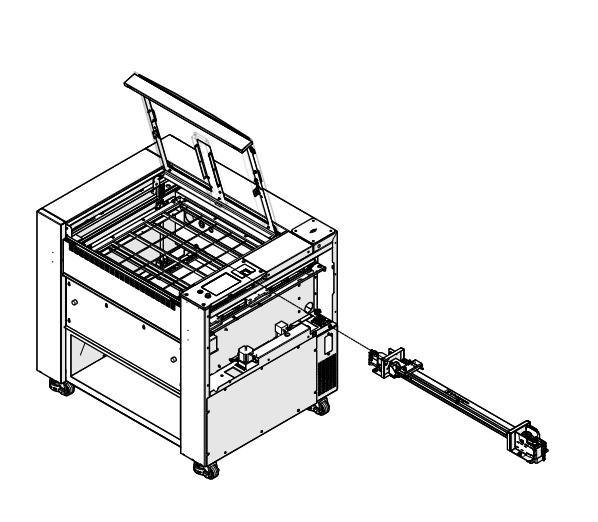
X軸アセンブリを取り外す
彫刻機の右側からキャビネットを抜け、X軸アセンブリを引き出してください。
レデューサー・ドライブの取り外し
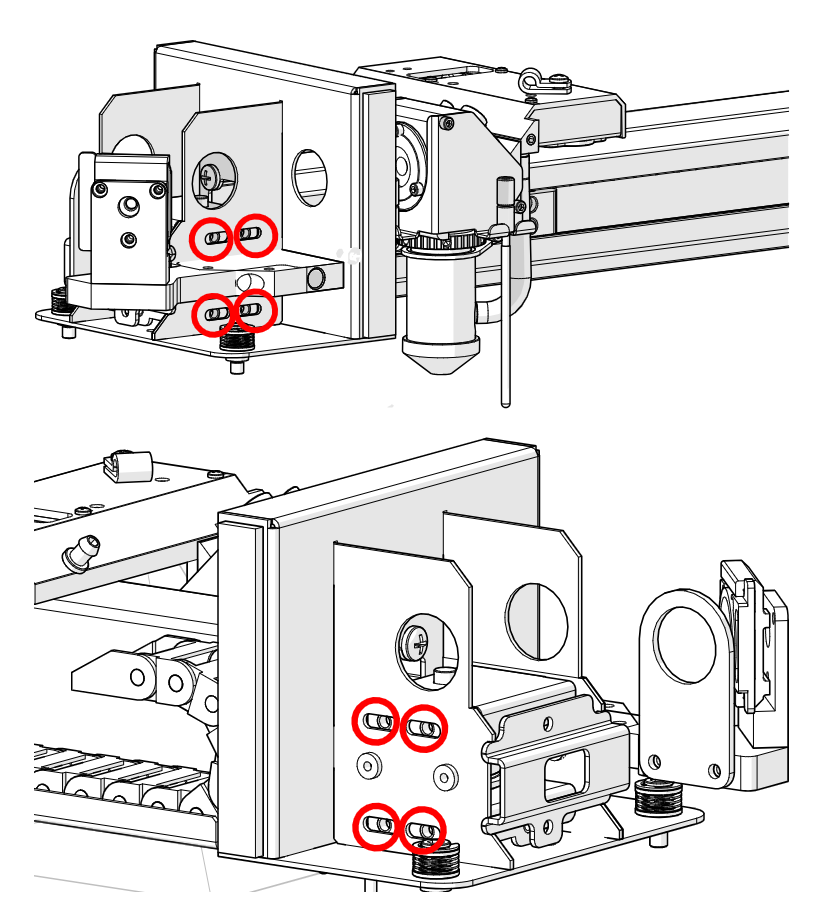
アイドラーの取り付けネジを緩める
X軸アイドラーアセンブリにある8本の7/64インチの六角ネジを緩めますが、取り外さないでください。
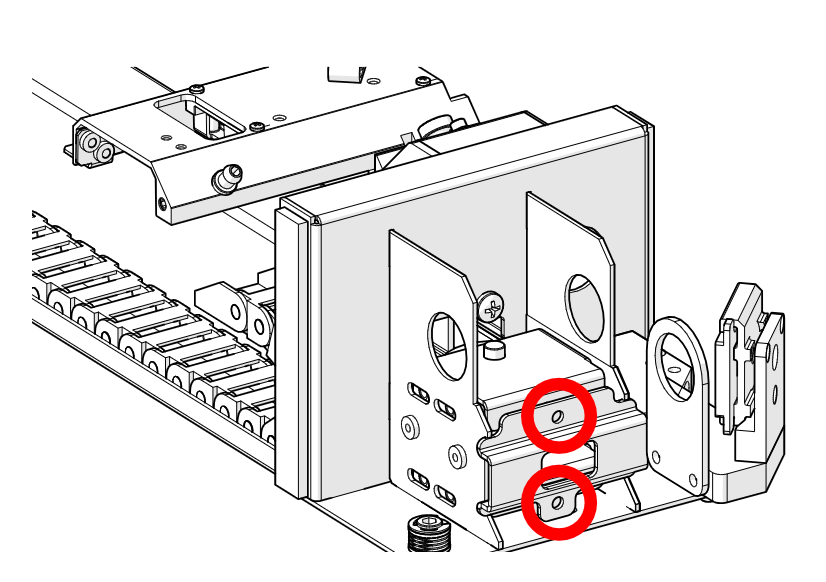
テンショナーのネジを緩める
アイドラーアセンブリの本体にある2本の7/64インチのテンショナーネジを緩めますが、取り外さないでください。
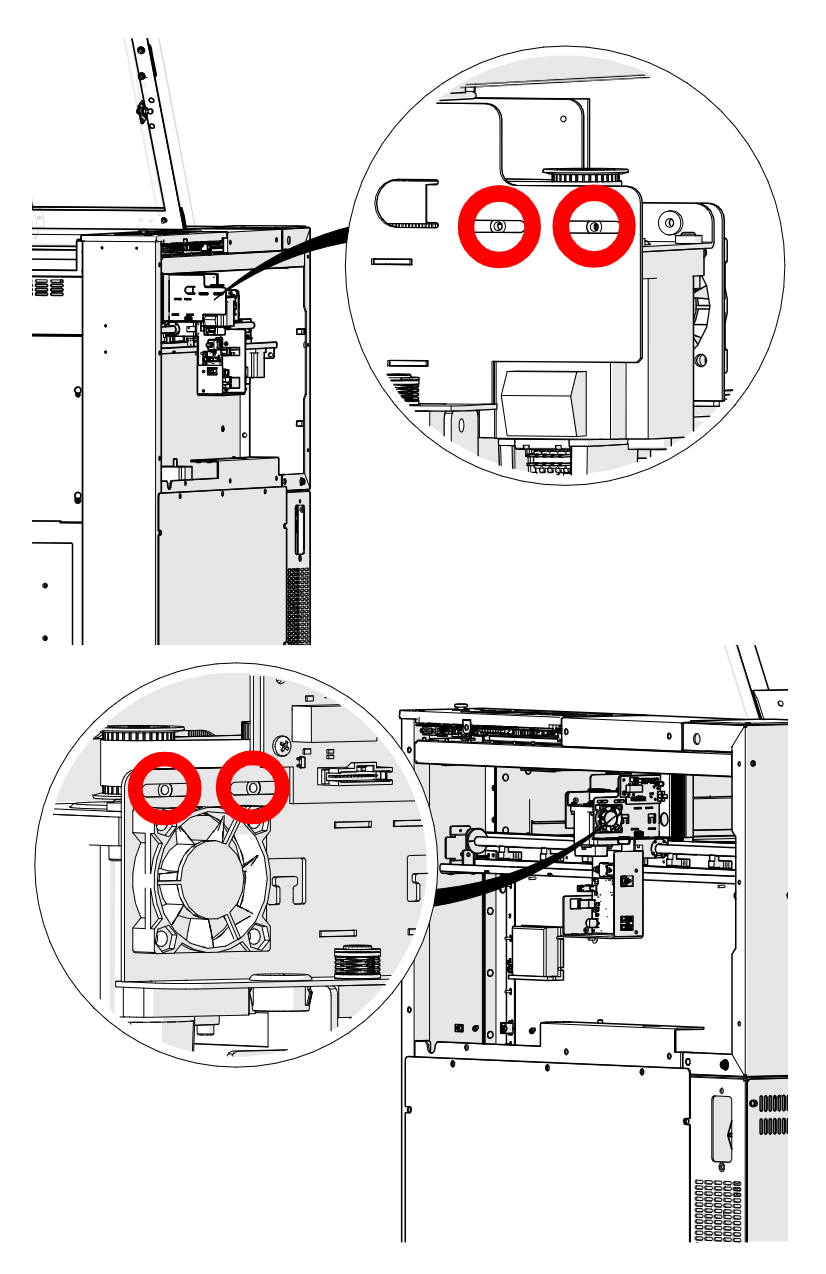
モーターのネジを緩める
X軸モーターをX軸アセンブリに固定している4本の7/64インチの六角ネジ(赤丸で囲まれた部分)を緩めますが、取り外さないでください。
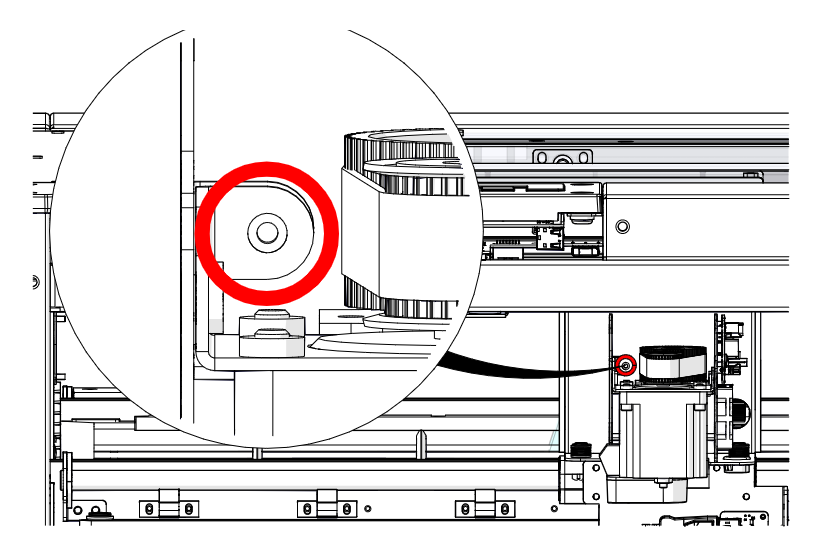
レデューサーベルトテンショナーの締め付けを緩める
レデューサー駆動ベルトテンショナーにある7/64インチの六角ネジ(赤丸で囲まれた部分)を緩めてください。
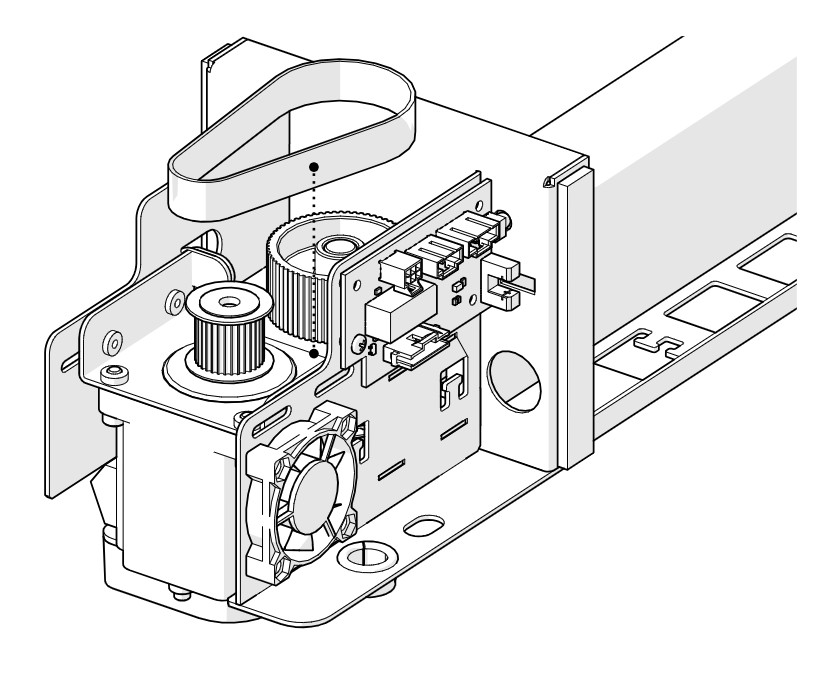
レデューサーベルトを取り外す
減速機の駆動ベルトを取り外す。
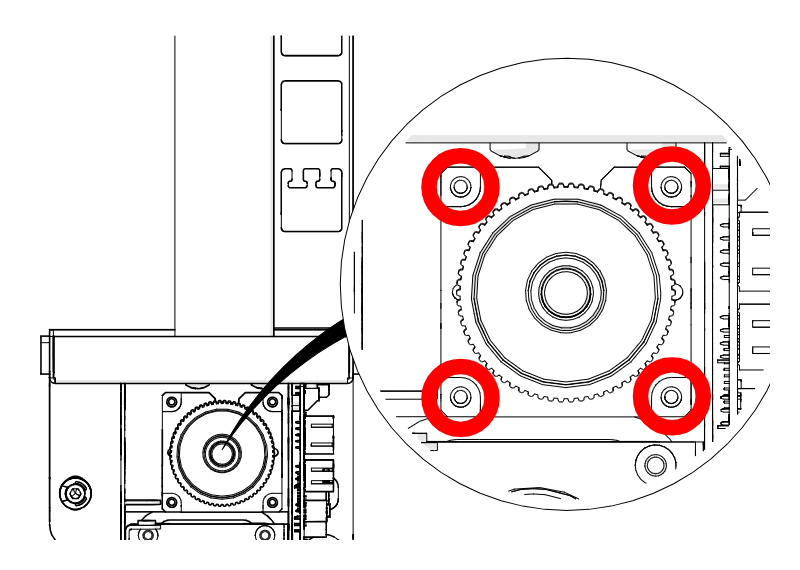
レデューサーのネジを取り外す
レデューサー駆動アセンブリにある4本の2.5 mm六角ネジ(赤丸で囲まれた部分)を緩めて取り外してください。
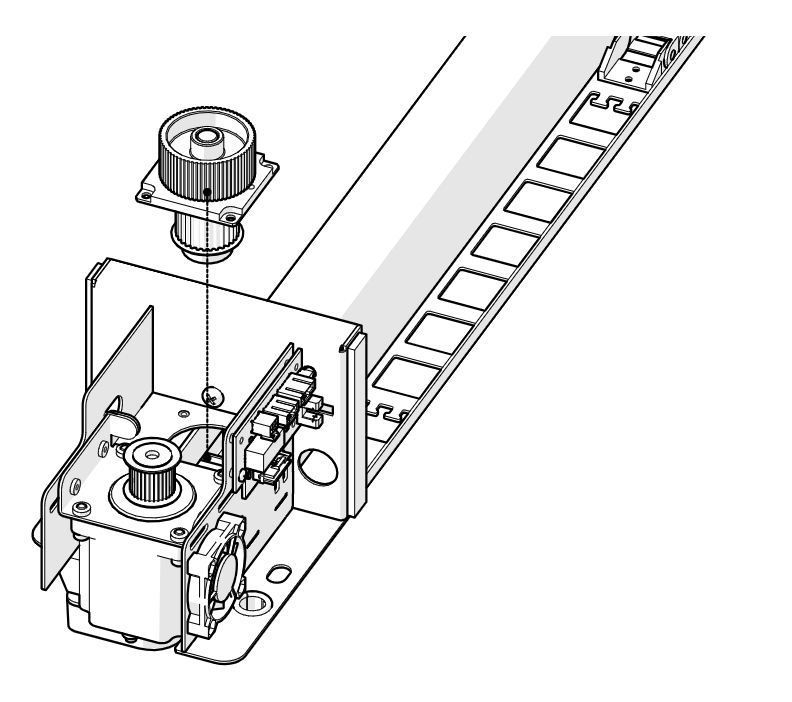
レデューサー・ドライブを取り外す
レデューサー駆動アセンブリを取り外します。
レデューサー駆動装置の取り付け
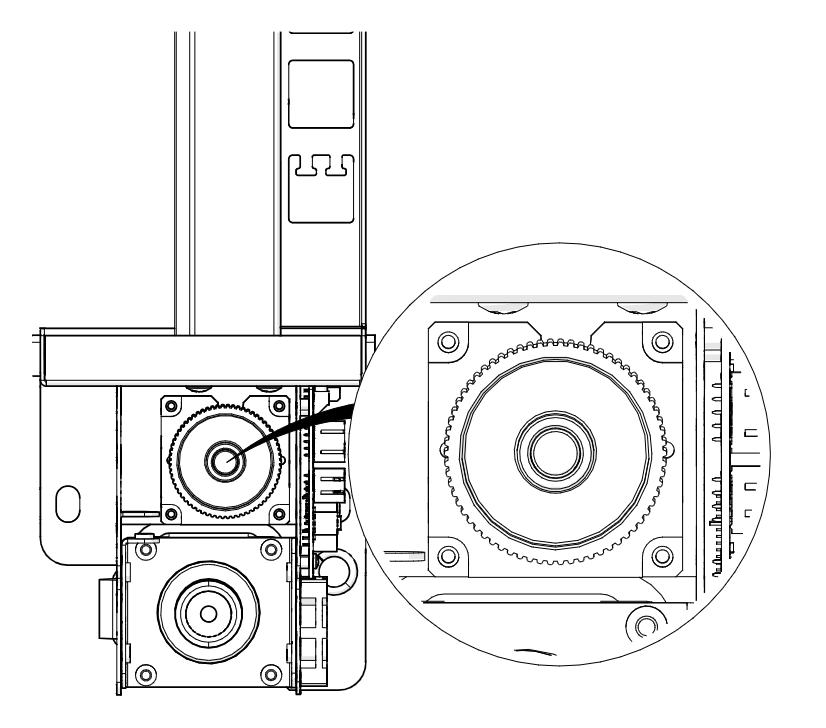
新しいレデューサー・ドライブを取り付ける
新しいLC0238減速機ドライブアセンブリをX軸アセンブリに取り付け、X軸ベルトが下側のプーリーに巻き付くようにします。減速機のベースプレートにある切り欠きは、X軸モーターとは反対側を向くようにしてください。
リデューサーネジを取り付ける
レデューサー駆動アセンブリの2.5 mmの六角ネジ4本を取り付け、しっかりと締め付けてください。
レデューサーベルトを取り付ける
減速機駆動ベルトを取り付けます。
レデューサーベルトを張る
減速機駆動ベルトのたるみがなくなるまで、減速機ベルトテンショナーの7/64インチの六角ネジを締め付けてください。
モーターのネジを締める
X軸モーターをX軸アセンブリに固定している4本の7/64インチの六角ネジを締め付けてください。
X軸アセンブリを取り付ける
X軸アセンブリを取り付ける
彫刻機の右側からキャビネットへX軸アセンブリをスライドさせて挿入する。
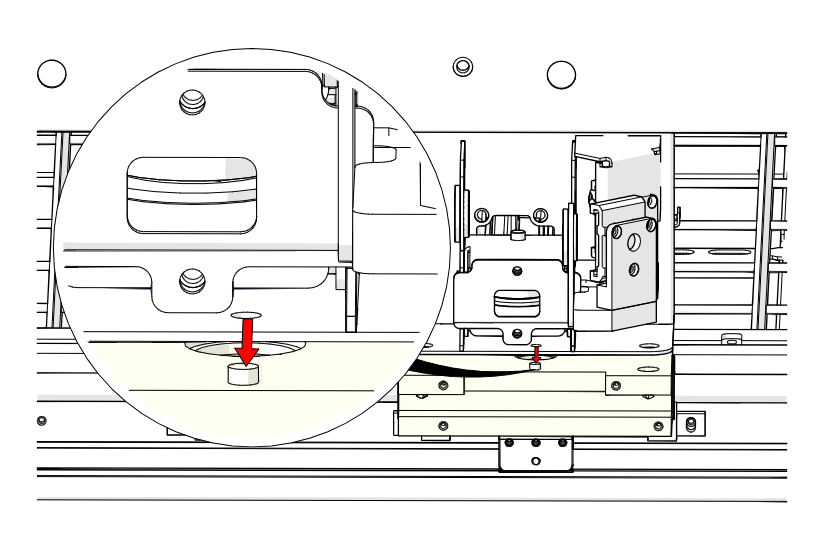
ロケーターピン上の座面
X軸アセンブリをY軸ベアリングブロックに、位置決めピンに嵌まるようにセットします。
X軸の留め具を取り付ける
X軸アセンブリをY軸ベアリングに固定する4本の留め具を取り付け、しっかりと締め付けてください。
ベローズを再接続する
彫刻機の左右にあるベローズを再度取り付けてください。
ドライブボードを取り付ける
X軸の駆動基板とハウジングを所定の位置に設置します。
ブラケットのネジを取り付ける
ドライブボードの取り付けブラケットをX軸アセンブリに固定する3本のプラスネジを取り付け、しっかりと締め付けてください。
ドライブボードの接続
6本の電気ハーネスをX軸駆動ボードに接続してください。
エアアシストを接続する
エアアシストチューブをX軸アセンブリの右側に接続してください。
ドライブボードカバーを取り付ける
X軸駆動ボードのカバーを取り付けます。
レンズチューブの取り付け
レンズチューブアセンブリをX軸アセンブリに取り付けてください。

電源投入
彫刻機に電源を再接続し、電源を入れます。ベルトの張りを調整するため、サイドパネルは取り外したままにしておきます。
X軸ベルトの張力調整
テストボックスの作成
お好みのイラストレーションソフトで、アートボード上に次のような黒いラスターボックスを作成してください:
- Edge / Pro 12 および 24:幅 22インチ(560 mm)
- Edge / Pro 36:幅 34インチ(860 mm)
- 高さ約4インチ(100 mm)
ジョブを印刷する
印刷速度を100%に設定して、ジョブを印刷してください。
注:この作業では、彫刻機は蓋を開けた状態で動作するため、電源は関係ありません。
ジョブを開始する
その仕事を彫刻業者に送り、作業を開始してください。
設定メニューを開く
画面上で、右上隅にある歯車アイコンをタップして、「設定」メニューを開きます。
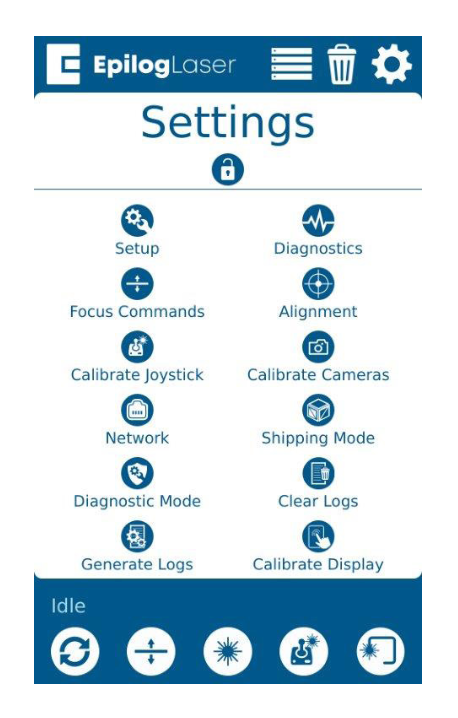
詳細設定を開く
「設定」という単語を長押しして、「詳細設定」メニューを開きます。
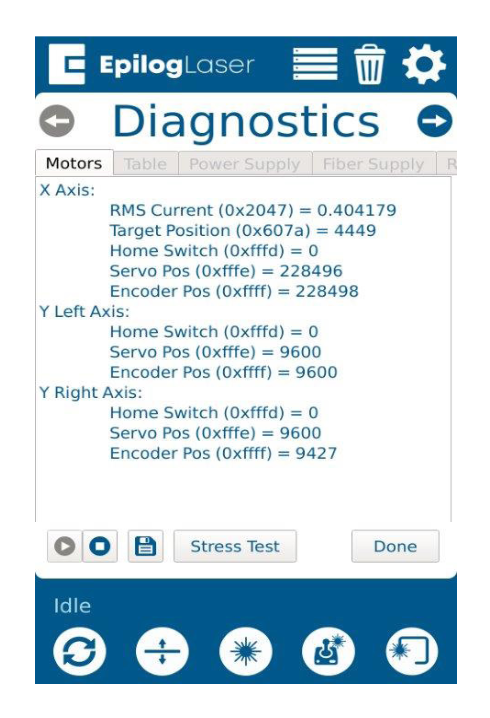
X軸のRMS電流を求める
「診断」メニューを開き、X軸モーター/ドライブのRMS電流値を確認してください。
4.0~5.1 A に調整してください
ジョブの実行中、X軸モーターのRMS電流は、彫刻機のモデルに応じて4.0~5.1 Aの範囲内である必要があります。
- 電流が低い場合は、X軸アイドラーアセンブリにある2本の7/64インチのテンショナーネジを締め付けて、ベルトの張力を上げてください。
- 電流値が高い場合は、2本の7/64インチのテンショナーネジを緩めて、ベルトの張力を弱めてください。
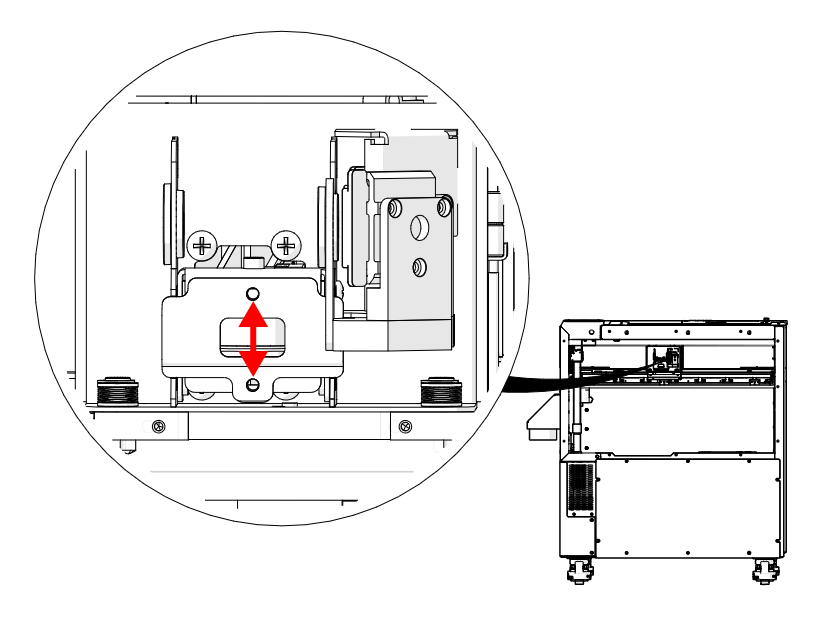
ベルトの走行位置を確認する
ベルトに張力をかけた状態で、動作中にX軸のベルトがアイドラープーリー上でできるだけ中央に位置していることを確認してください。
ベルトを中央に合わせる
ベルトがアイドラープーリーのフランジに接触する場合は、2本の7/64インチのテンショナーネジを、同じ量で逆方向に調整してください。ベルトが回転中のプーリー上で中央に位置し続けるようになるまで、この操作を繰り返してください。
- ベルトの位置が高すぎる場合:上側のネジを1/4回転締め、下側のネジを1/4回転緩めてください。
- ベルトの位置が低すぎる場合:上側のネジを1/4回転緩め、下側のネジを1/4回転締めてください。
アイドラーの取り付けネジを締め付ける
ベルトが中央に位置し、RMS電流が規定範囲内になったら、X軸アセンブリの左側にある8本の7/64インチのアイドラー取り付けネジを締め付けます。
サイドパネルの取り付け
彫刻機の左右のパネルを取り付けてください。