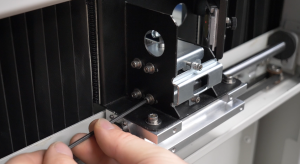
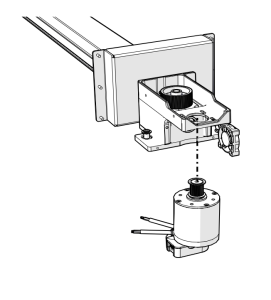
このガイドでは、Fusion Pro 32および48のX軸アイドラープーリーの交換方法について説明します。アイドラーはX軸アセンブリの左端に位置しています。取り付け後、モーターのRMS電流値に基づいてX軸ベルトの張りを調整します。
必要な部品
- CS0416– X軸用プーリー・アイドラーアセンブリ
必要な道具
- 5/32インチ、7/64インチ、3/32インチの六角レンチ
安全第一:パネルを取り外したり、内部部品に触れたりする前に、彫刻機の電源が完全に切れていること、および電源コードが抜かれていることを確認してください。
X軸アイドラーの取り外し
彫刻機の電源を切る
彫刻機をオフにしてください。

電源を切る
彫刻機の電源プラグをコンセントから抜いてください。
左側のパネルを取り外す
彫刻機の左側のパネルを取り外してください。
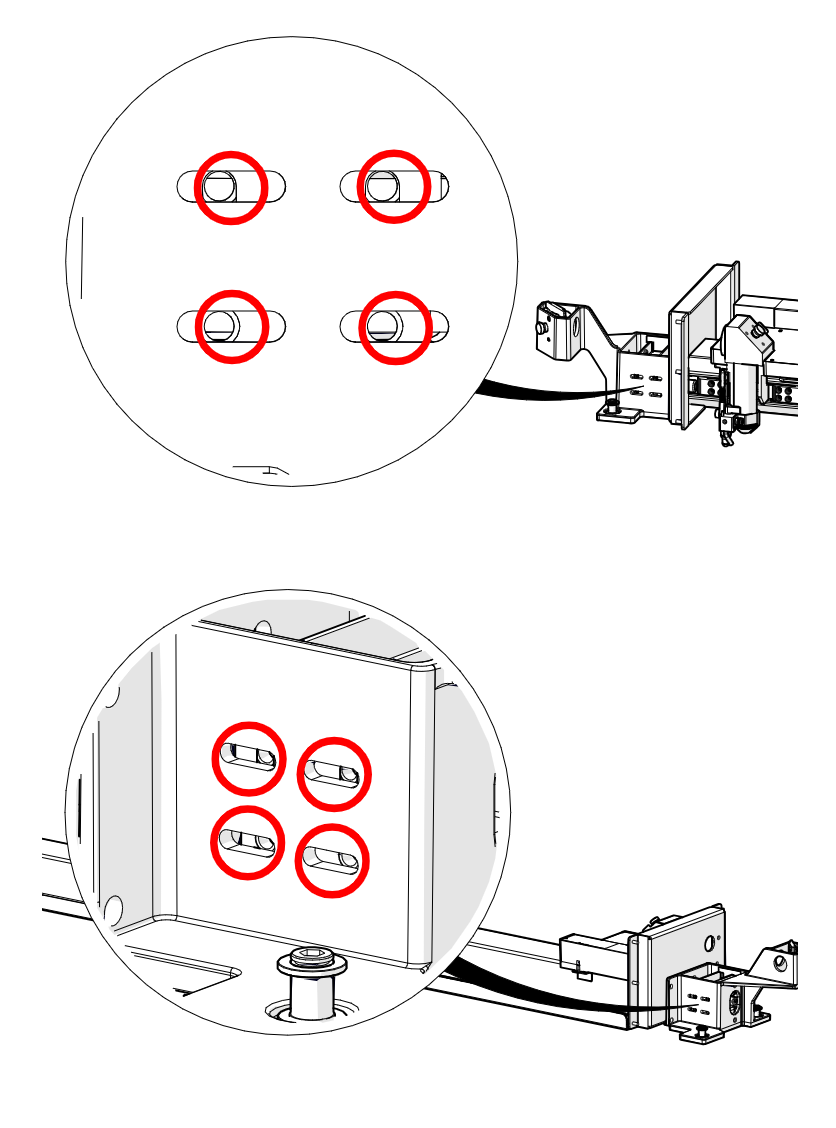
アイドラーの取り付けネジを緩める
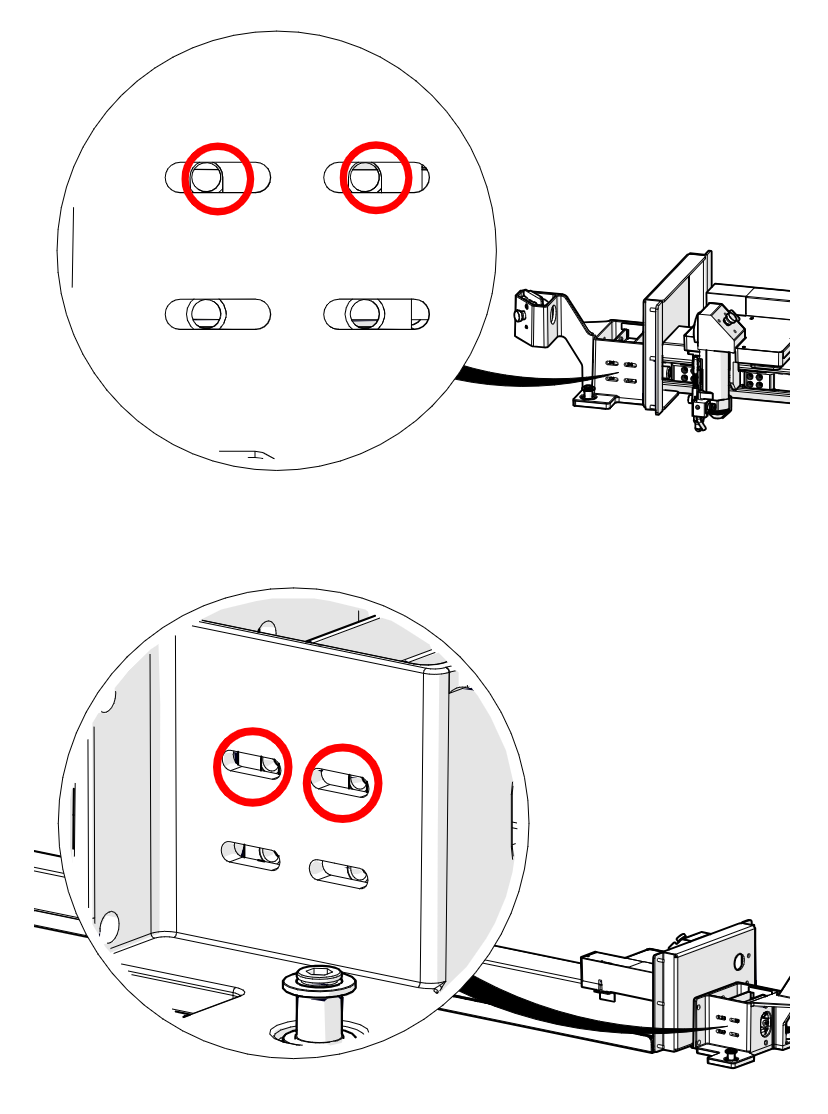
X軸アセンブリの左側にある8本の7/64インチのアイドラー取り付けネジ(赤丸で囲まれた部分)を緩めてください。ただし、取り外さないでください。
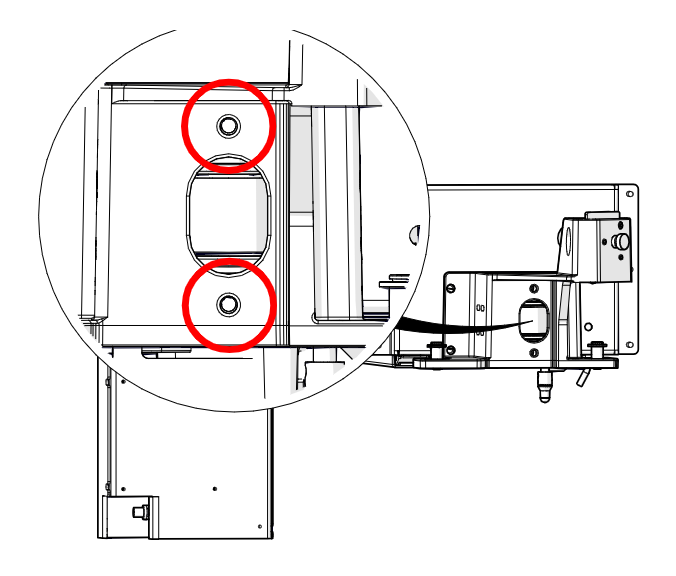
ベルトの張力を緩める
アイドラーアセンブリの本体にある2本の7/64インチのネジ(赤丸で囲まれた部分)を緩めて、X軸ベルトの張力を緩めてください。
上部のネジを取り外す
X軸アセンブリの前面と背面の両方から、上部の2本の7/64インチのネジ(赤丸で囲まれた部分)を取り外してください。
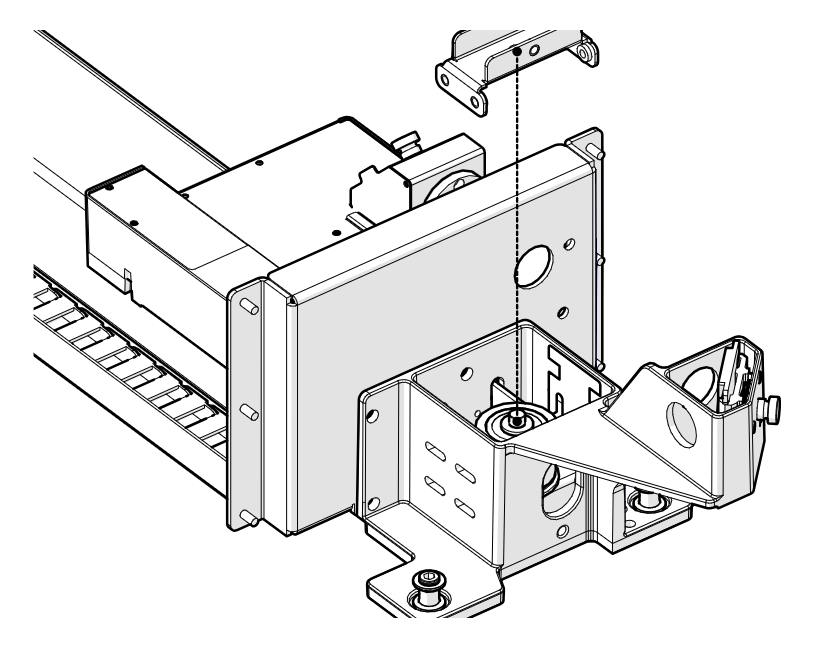
テンショナーブラケットを取り外す
上部のテンショナーブラケットを取り外します。
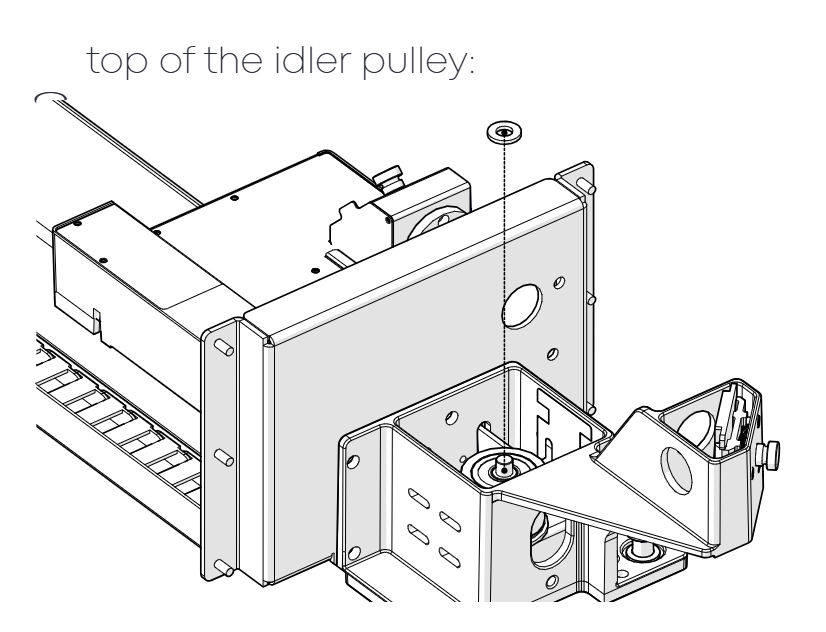
上部のワッシャーを取り外す
アイドラープーリーの上部からデルリン製のワッシャーを取り外してください。
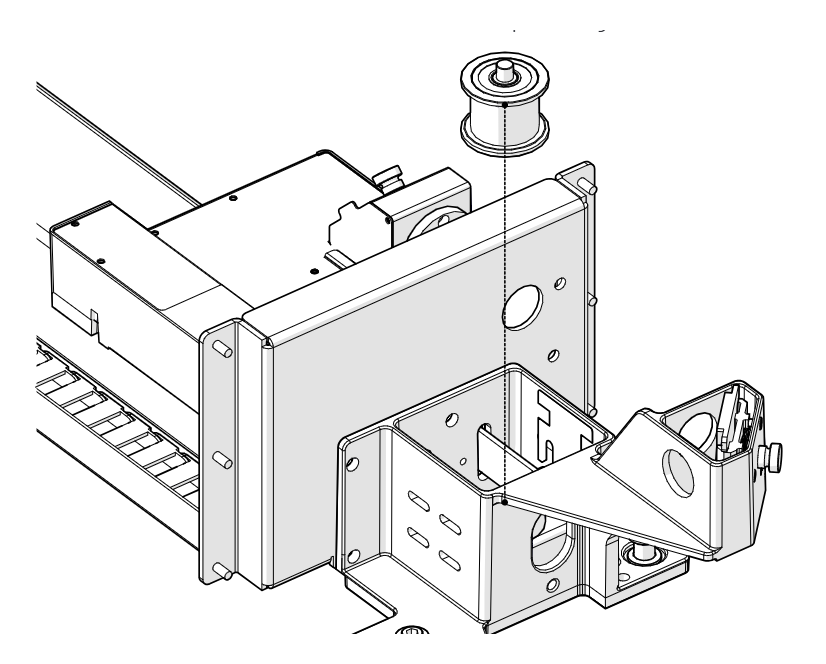
アイドラープーリーを取り外す
X軸のアイドラープーリーを取り外します。
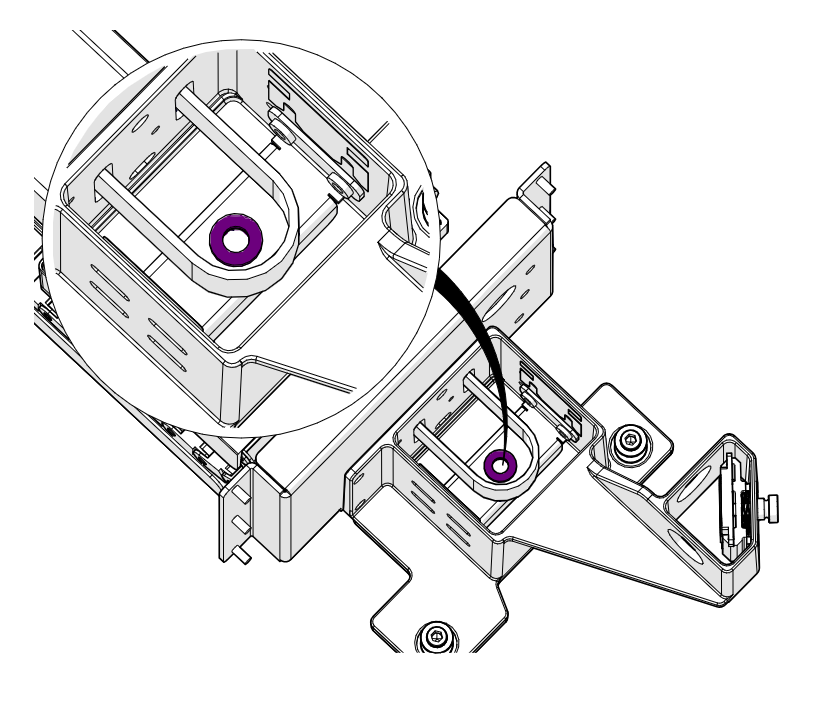
下側のワッシャーを確認してください
下側のデルリン製ワッシャー(紫色で強調表示されているもの)が、まだ所定の位置にあることを確認してください。
X軸アイドラーの取り付け
新しいアイドラープーリーを取り付ける
新しいCS0416X軸アイドラープーリーを取り付けてください。
上部ワッシャーの取り付け
デルリン製のワッシャーをアイドラープーリーの上部に取り付けてください。
テンショナーブラケットを取り付ける
上部テンショナーブラケットを取り付けます。
上部のネジを取り付ける
X軸アセンブリの前面と背面にある上部の2本の7/64インチのネジを取り付けますが、完全に締め付けないでください。
X軸ベルトの張力調整
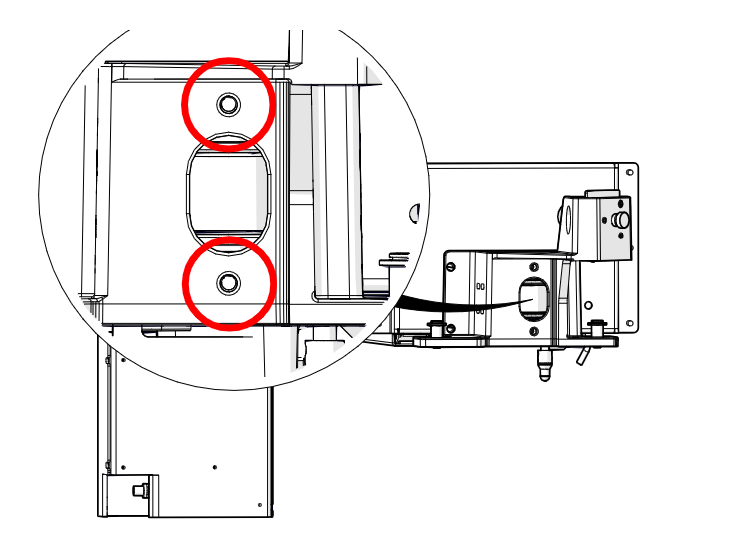
X軸ベルトの張力を調整する
2本の7/64インチのベルト張力調整ネジ(赤丸で囲まれた部分)を使って、X軸のベルトに張力をかけ、余分なたるみがなくなるまで調整してください。

電源投入
彫刻機を電源に再接続し、電源を入れてください。
テストボックスの作成
お好みのイラストレーションソフトで、アートボード上に次のような黒いラスターボックスを作成してください:
- Fusion Pro 48:幅 46インチ(1100 mm)
- Fusion Pro 32:幅30インチ(800 mm)
- 高さ約4インチ(100 mm)
ジョブを印刷する
以下の設定で、Epilog Software Suite または Epilog ドライバーに印刷してください:
- 速度:100
- 電力:0
注:この作業では、彫刻機は蓋を開けた状態で動作するため、電源は関係ありません。
ジョブを開始する
その仕事を彫刻業者に送り、作業を開始してください。
設定メニューを開く
画面上で、右上隅にある歯車アイコンをタップして、「設定」メニューを開きます。
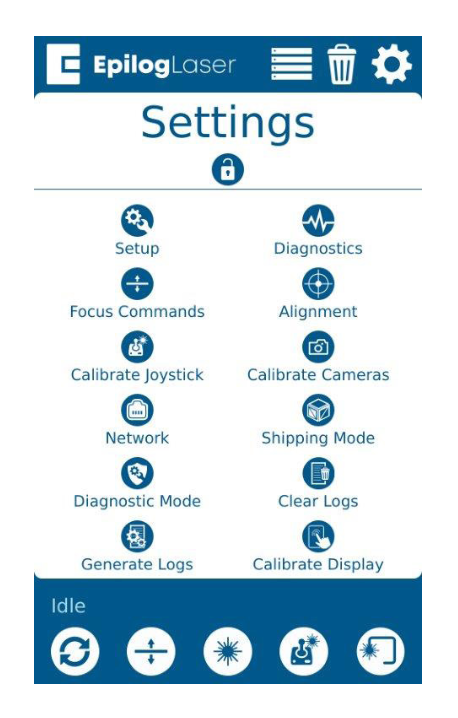
詳細設定を開く
画面上の「設定」という文字を長押しすると、「詳細設定」メニューが開きます。
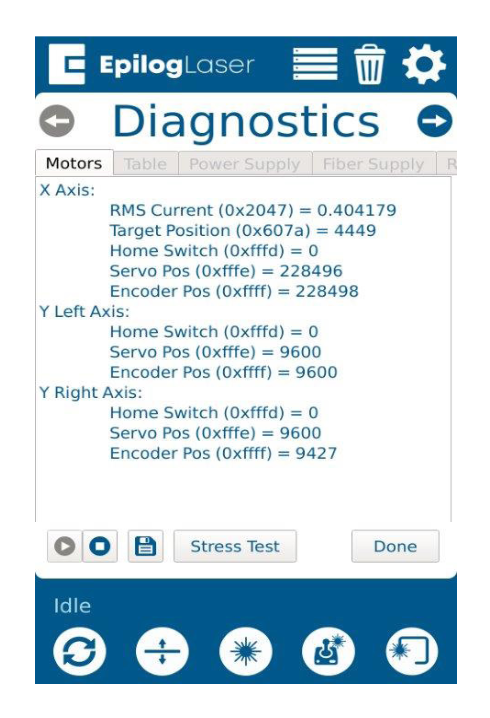
X軸のRMS電流を求める
「診断」メニューを開き、X軸モーター/ドライブのRMS電流値を確認してください。
4.5~6.2 A に調整してください
ジョブの実行中、X軸モーターのRMS電流は4.5~6.2 Aの範囲内である必要があります。
- 電流が低い場合は、X軸アイドラーアセンブリにある2本の7/64インチのテンショナーネジを締め付けて、ベルトの張力を上げてください。
- 電流値が高い場合は、2本の7/64インチのテンショナーネジを緩めて、ベルトの張力を弱めてください。
注:張力を下限値以上に上げられない場合は、ベルトをカットする必要がある可能性があります。その際は、航空用または金属用ハサミで2歯分を切り取り、再度張力調整を行ってください。一方、張力を上限値以下に下げられない場合は、レンズキャリッジの移動に他の機械的な問題が生じている可能性があります。X軸のベルトクランプの位置やX軸減速機のベルト張力を確認し、物理的な障害物や摩耗箇所がないか点検してください。
刻印の品質を確認する
RMS電流の範囲はあくまで目安であり、ベルトの張力を判断する唯一の基準ではありません。電流が範囲内になったら、Times New Romanフォントで大文字の「T」を並べて刻印し、セリフを点検してください:
- 適度な張り:セリフの輪郭がくっきりと際立っている。
- ベルトが緩んでいる:セリフが二重に見えたり、歪んで見えたりする。
- ベルトの張りすぎ:彫刻機の動作音が通常より大きくなったり、エラーメッセージが表示されたりする場合があります。
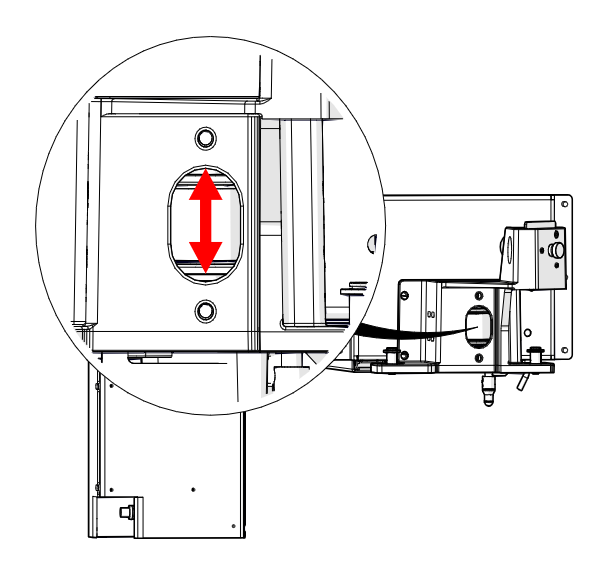
ベルトの走行位置を確認する
ベルトに張力をかけた状態で、動作中にX軸のベルトがアイドラープーリー上でできるだけ中央に位置していることを確認してください。
ベルトを中央に合わせる
ベルトがアイドラープーリーのフランジに接触する場合は、2本の7/64インチのテンショナーネジを、同じ量で逆方向に調整してください。ベルトが回転中のプーリー上で中央に位置し続けるようになるまで、この操作を繰り返してください。
- ベルトの位置が高すぎる場合:上側のネジを1/4回転締め、下側のネジを1/4回転緩めてください。
- ベルトの位置が低すぎる場合:上側のネジを1/4回転緩め、下側のネジを1/4回転締めてください。
アイドラーの取り付けネジを締め付ける
ベルトが中央に位置し、RMS電流が規定範囲内になったら、X軸アセンブリの左側にある8本の7/64インチのアイドラー取り付けネジを締め付けます。
左パネルの取り付け
彫刻機の左側のパネルを取り付けてください。