このガイドでは、Epilogのベルト張力調整ツールを用いたX軸ベルトの張力の確認と調整について説明します。X軸レールには2種類のバージョンがあり、調整方法が異なるため、まず以下からご使用のレールを特定してください。 お使いのレールを選択すると、そのレールに関する手順のみが表示されます。「左側」「右側」などの指示は、機械の正面を向いた状態を基準としています。画像では、青は緩める、回す、または締めるネジを示し、緑は挿入するツールや部品を示し、黄色の矢印は手で動かす部品を示しています。
必要な部品
- CS1280 ベルトテンショナー
必要な道具
- エピログ ベルト張力調整ツール
- 7/64インチの六角レンチ(Rev 1レール用)
- 5/32インチの六角レンチ(Rev 2レール用)
安全第一:パネルを取り外す前に、彫刻機の電源を切り、電源プラグを抜いてください。
X軸レールの特定
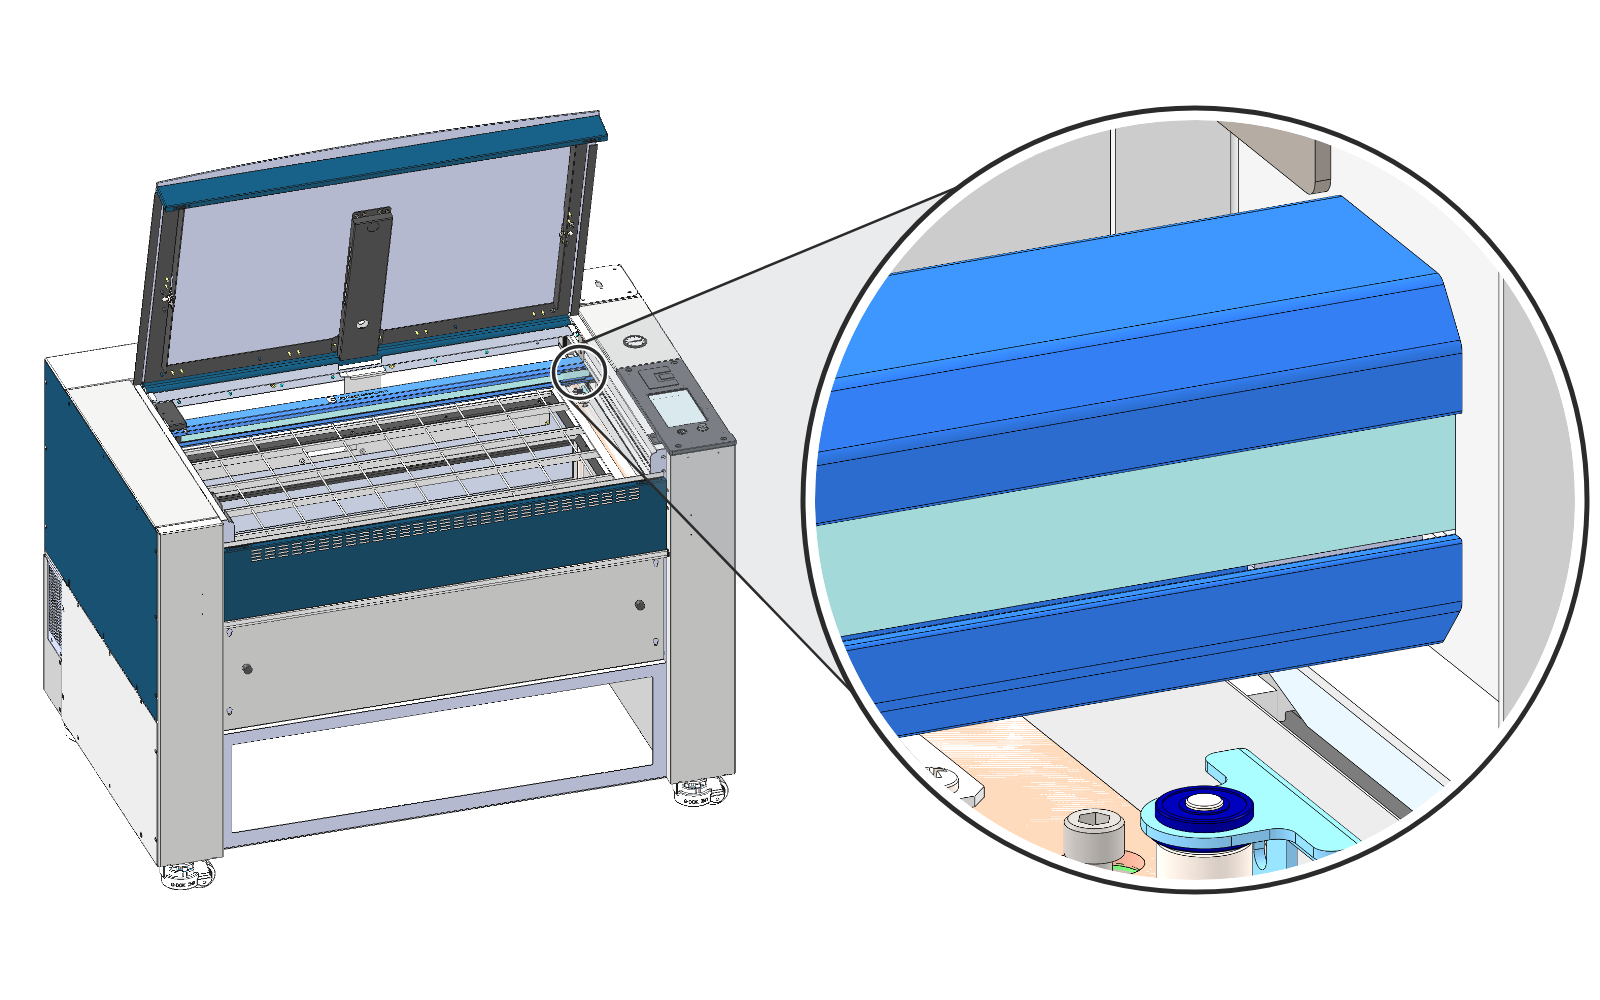
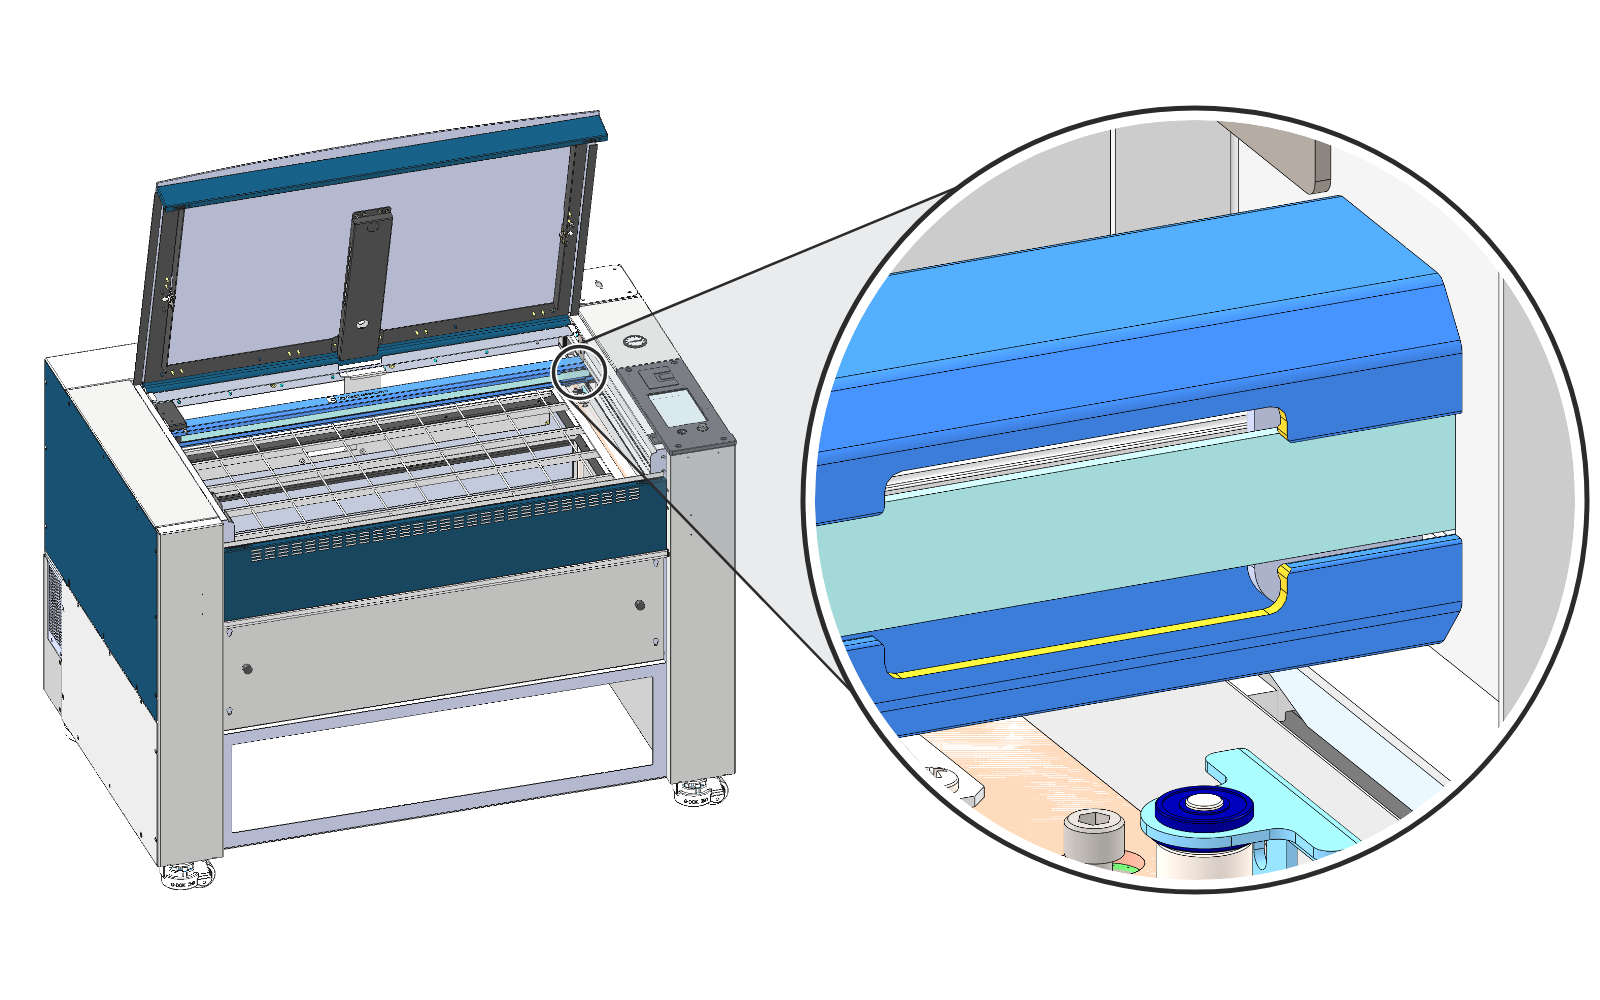
上部のドアを開け、ベルトが通っているX軸レールの右端を確認してください。Fusion Ascentでは常にRev 2の手順が適用されます。この機種のレールは、レール両端の切り欠き部分に小さなカバーが付いているため、写真とは少し異なる外観に見える場合があります。Fusion Edge 、Fusion Maker、およびFusion Proの各機種では、どちらの手順も適用される可能性があります。お使いの機種に合ったレールを選択してください。
-
Rev 1 レール
右端のレールには切り欠きがありません。左端では、アイドラープーリーが2本の調整ネジが付いたブラケットに収まっています。
-
Rev 2 レール
レールの右端には切り欠きがあります。左端には、1本の調整ネジが付いた平らな黒いピボットアームの上にアイドラープーリーが載っています。すべてのFusion Ascentマシンでこの構造が採用されています(Ascentのレールには切り欠き部分に小さなカバーが付いているため、見た目が少し異なる場合があります)。
-
お使いの機械の手順を表示するには、上のレールから選択してください。
-
Rev 1 Rail:ベルトの張力と走行精度
張力を確認してください
 ステップ1
彫刻機の電源を切る
彫刻機の電源を切り、電源プラグをコンセントから抜いてください。
 ステップ2
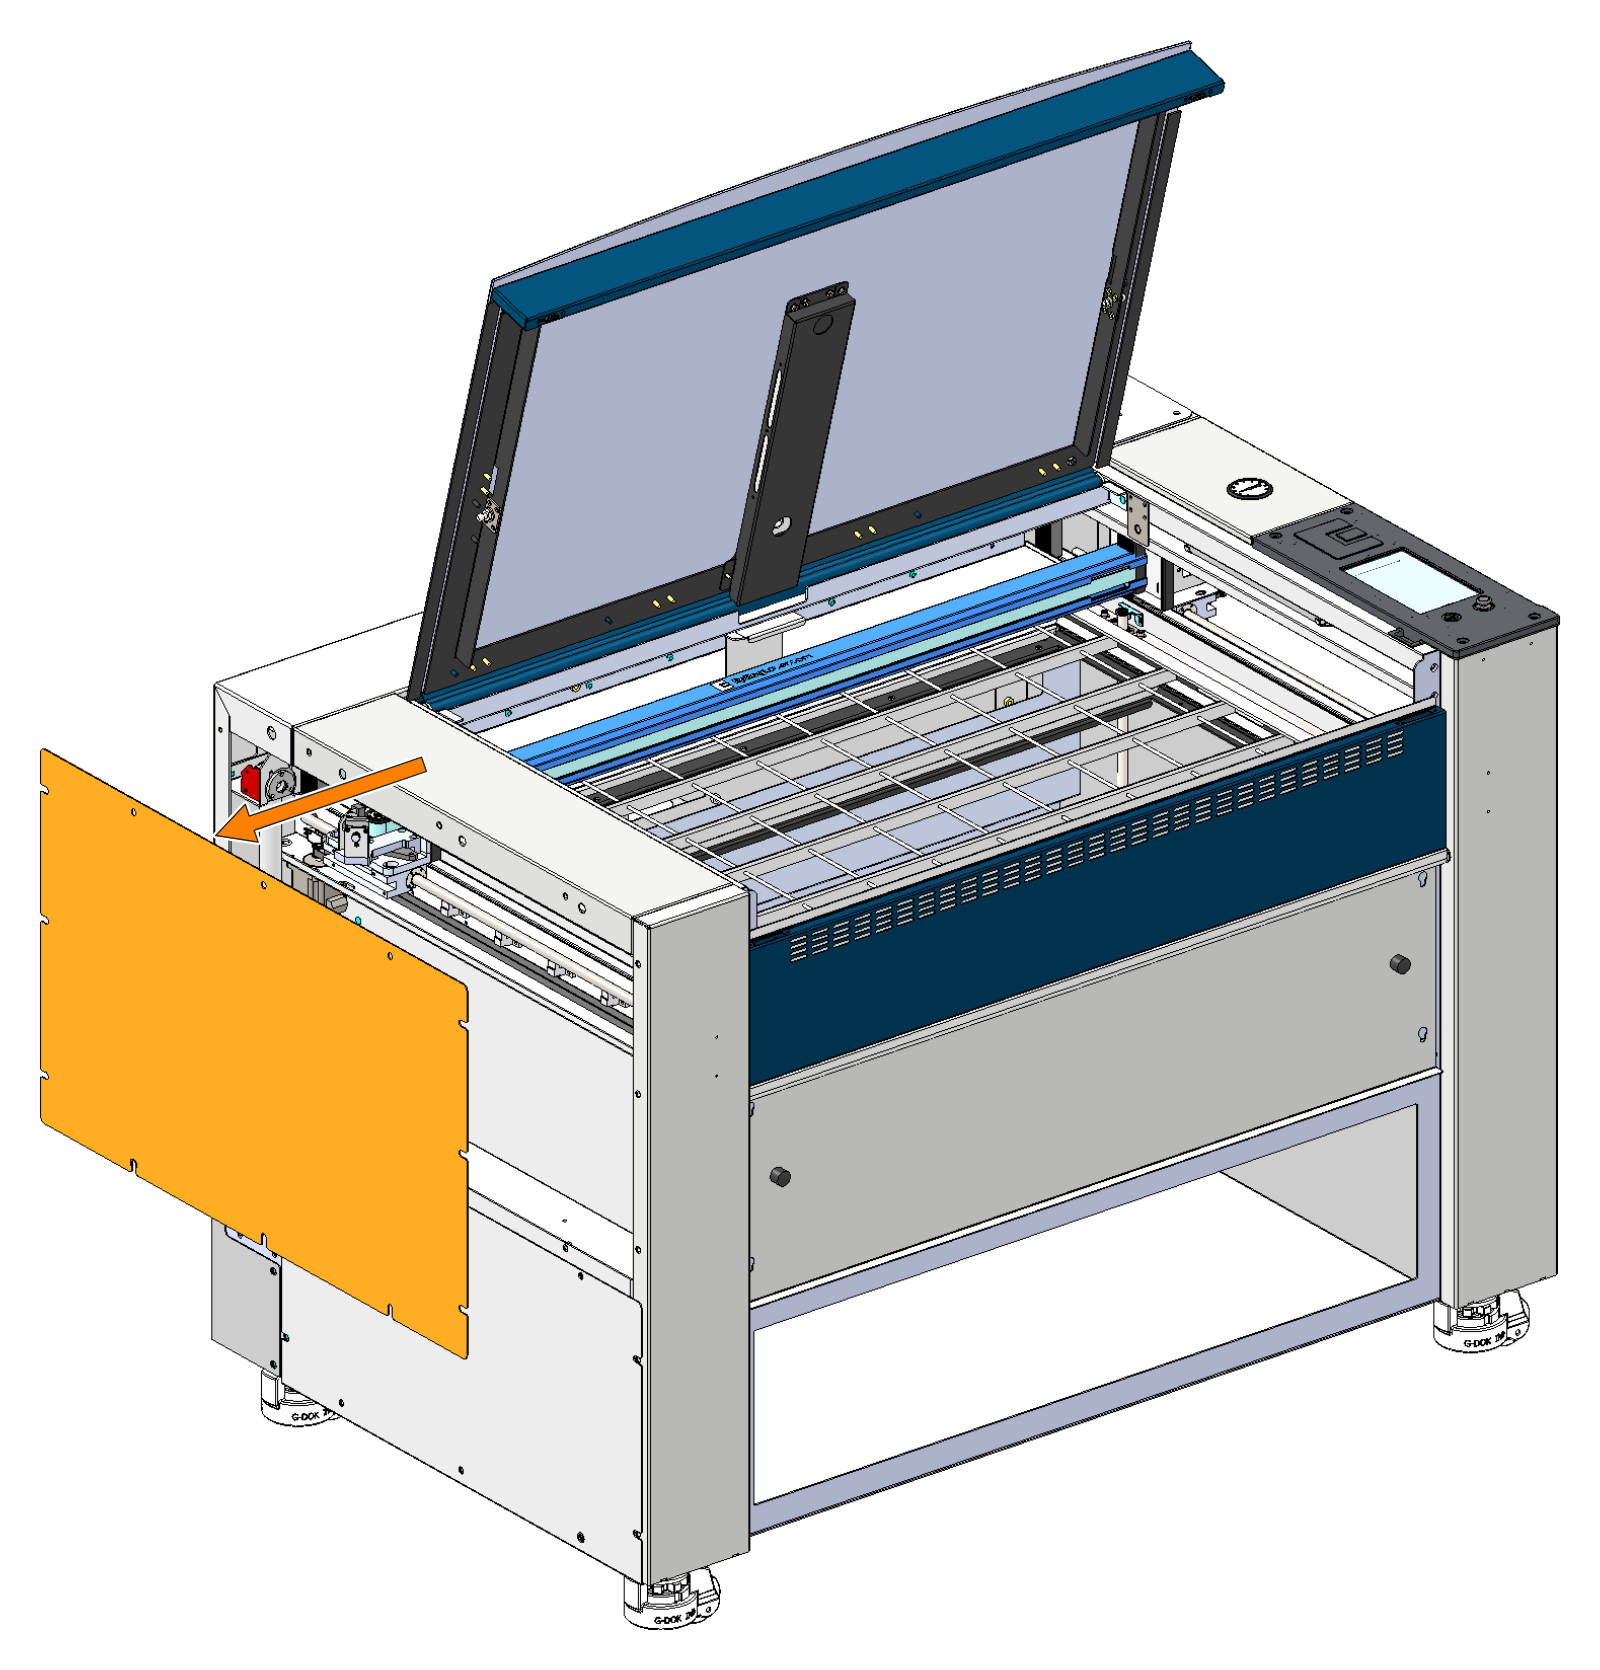
左サイドパネルを取り外す
左側のサイドパネルを取り外すと、X軸アセンブリの左端に手が届きます。
 ステップ3
レンズキャリッジの位置を合わせる
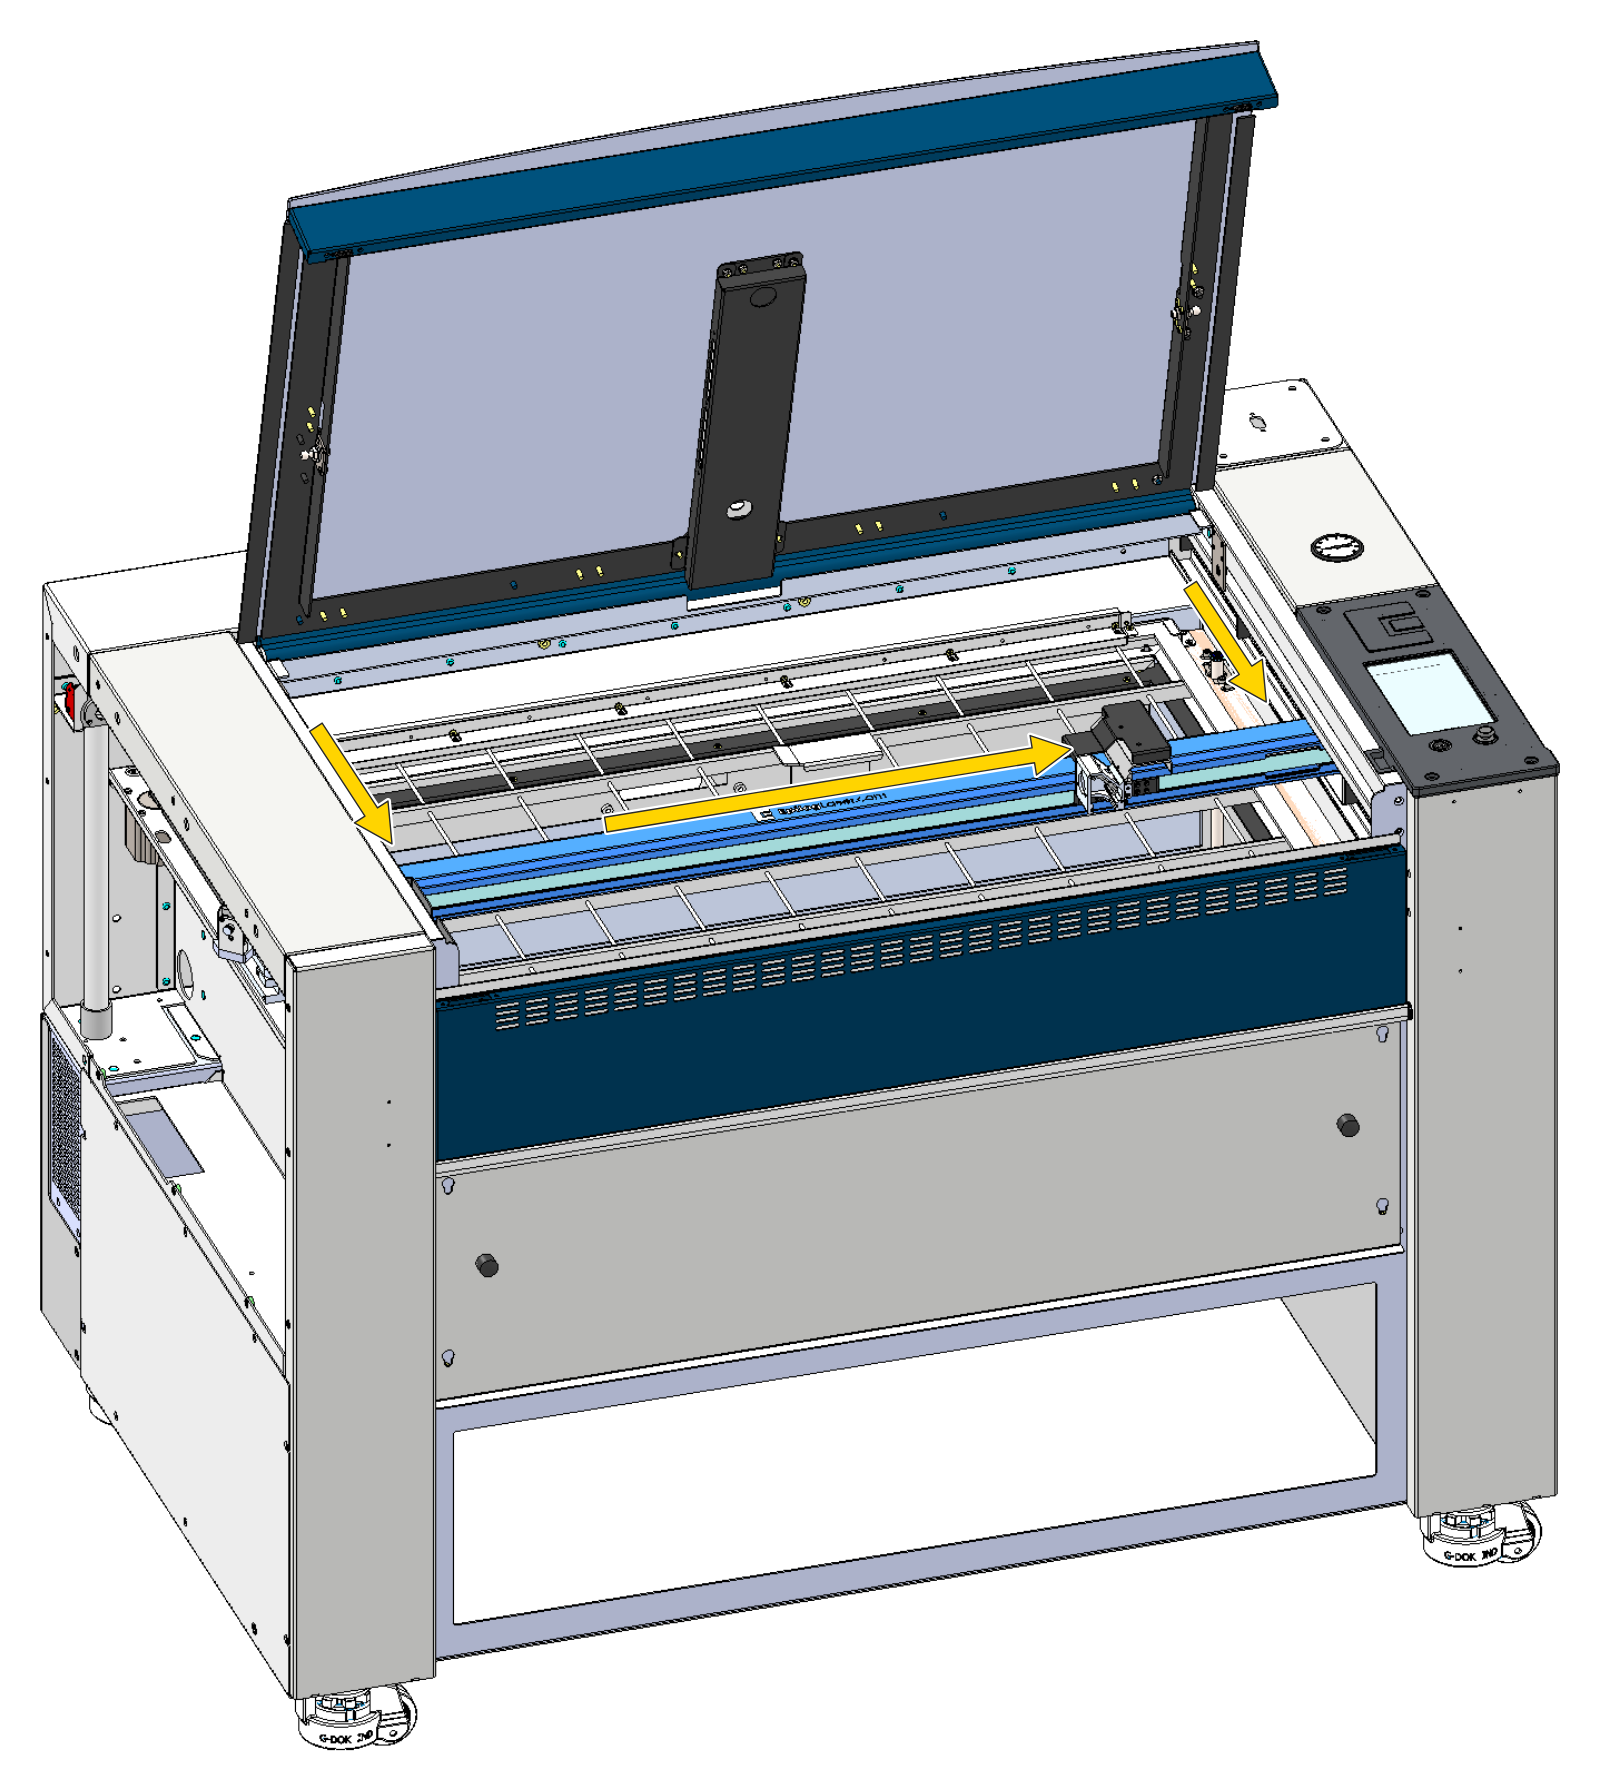
上部のドアを開けてください。手でレンズキャリッジを右側にスライドさせ、X軸アセンブリをテーブルの前方、テーブルの約半分ほど下まで移動させてください。
 ステップ4
テンション調整ツールを挿入してください
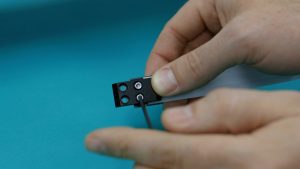
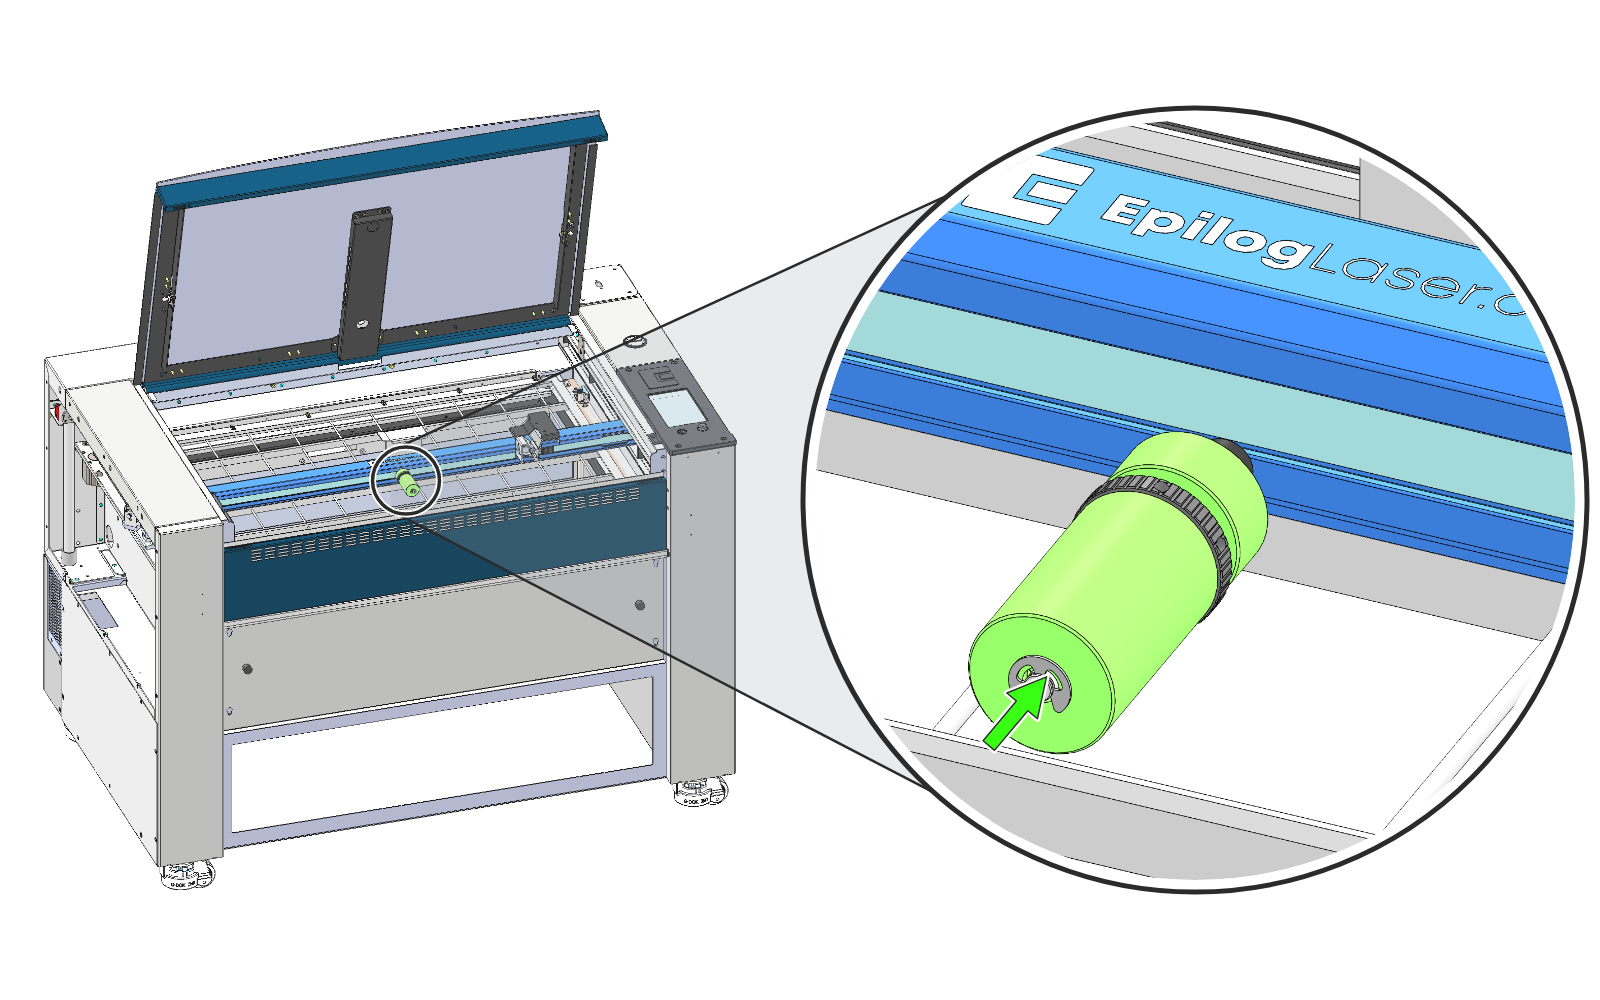
X軸アセンブリの中央で、ベルト張力調整ツールの先端を、レール前部の開口部に差し込み、X軸ベルトに当てるようにします。
注:工具の先端にある切り込みは、ベルトが通るレールの開口部の縁と位置を合わせてください。この位置に正しくセットされた場合のみ、正確な測定値が得られます。
 ステップ5
ベルトの張力を確認する
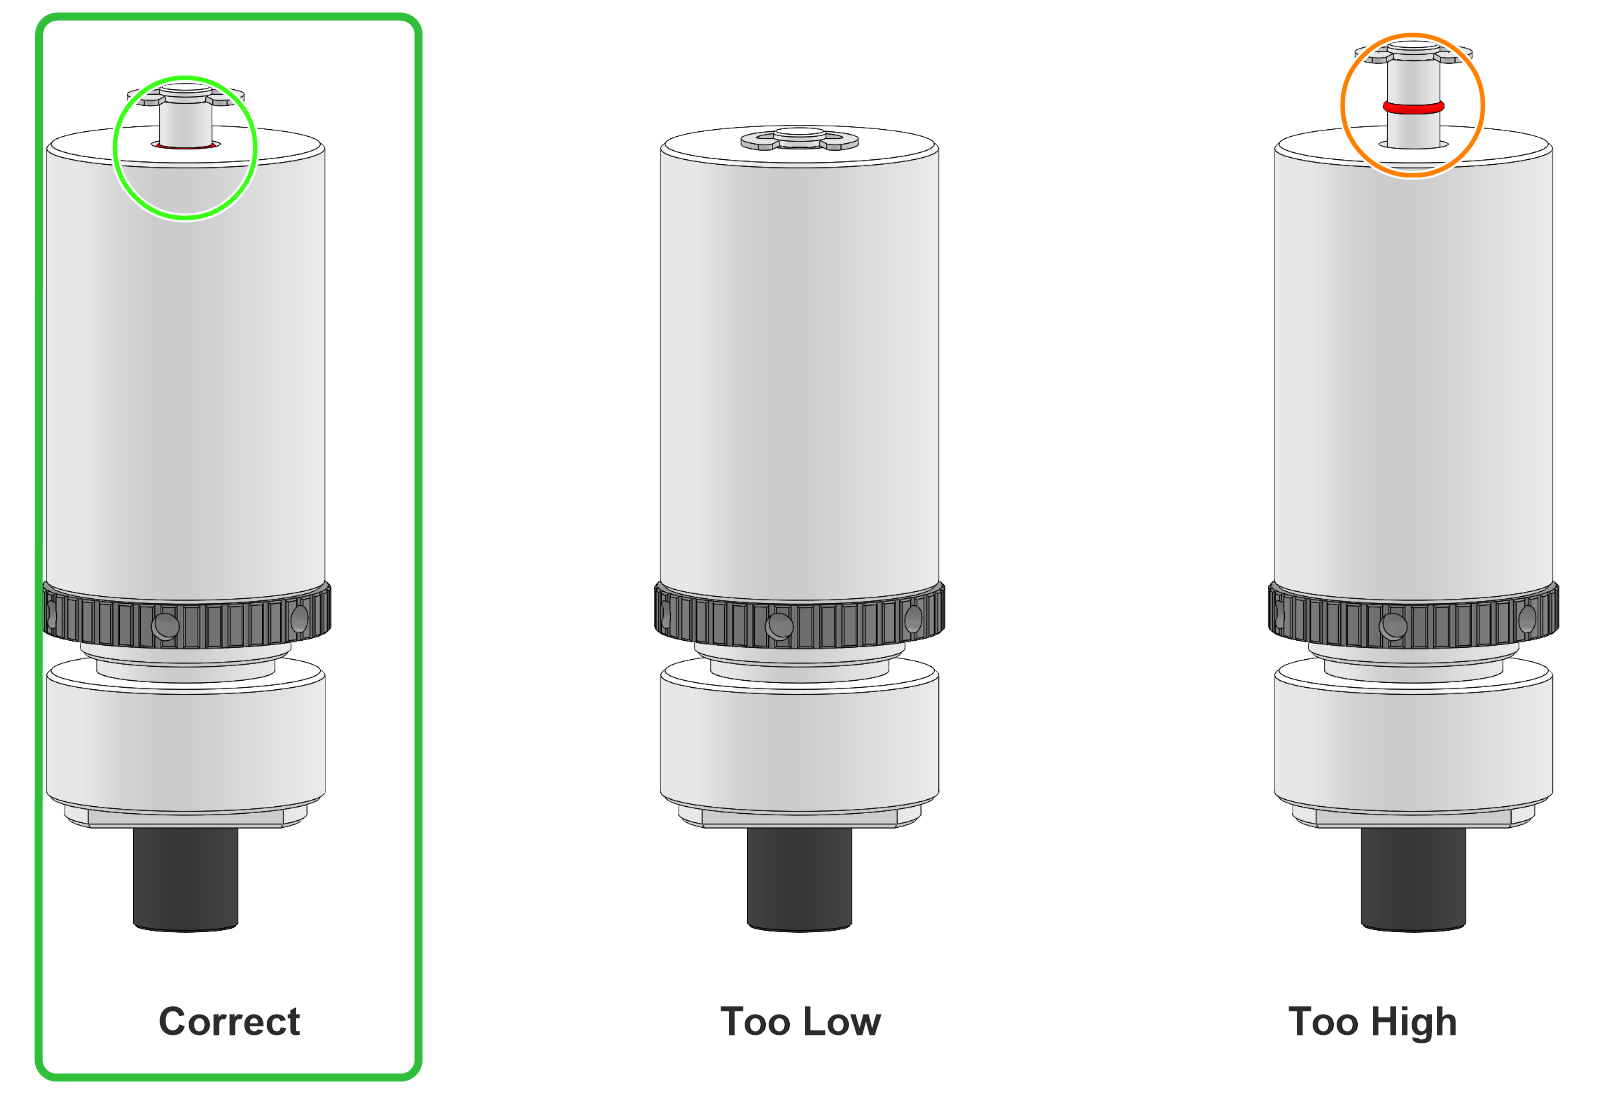
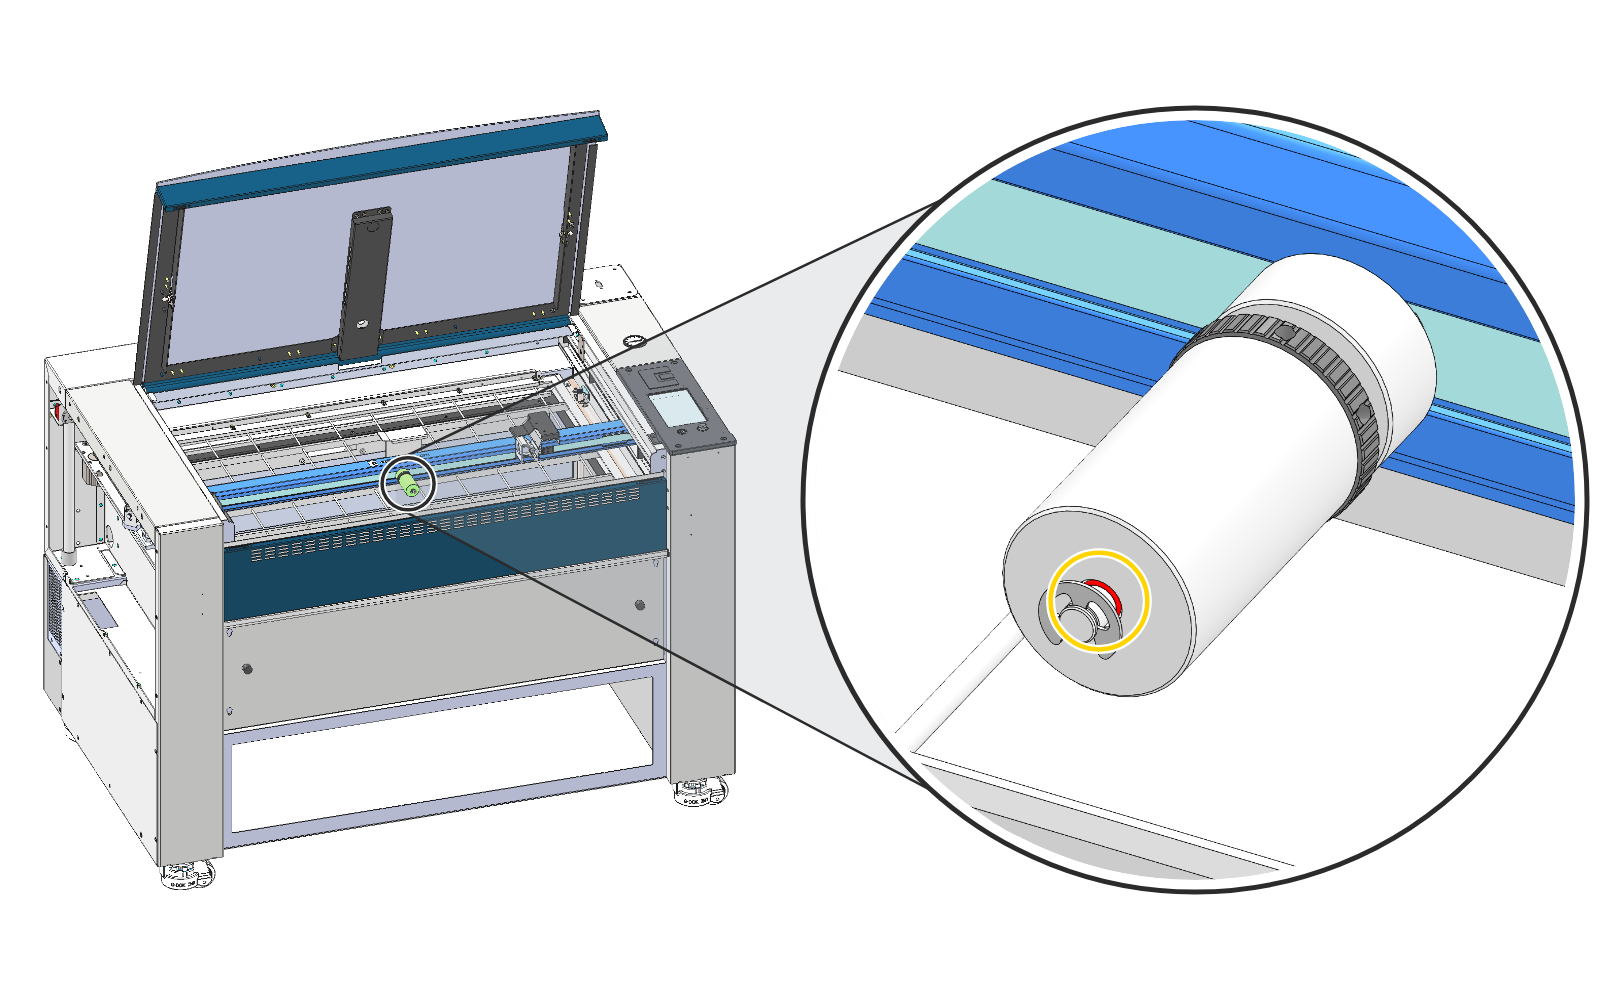
工具をレールにぴったりと当ててください。後部シャフトにある赤いOリングがベルトの張力を示しています:
- 正解:Oリングは工具の端面と面一になっています。
- 低すぎる:Oリングが工具の内部に隠れてしまっている。
- 高すぎる:Oリングと工具の先端との間に隙間がある。
警告:テンション調整ツールの刻み付きリングを調整しないでください。各ツールは工場で校正済みです。
張力を調整する
 ステップ6
リアアイドラーのネジを緩める
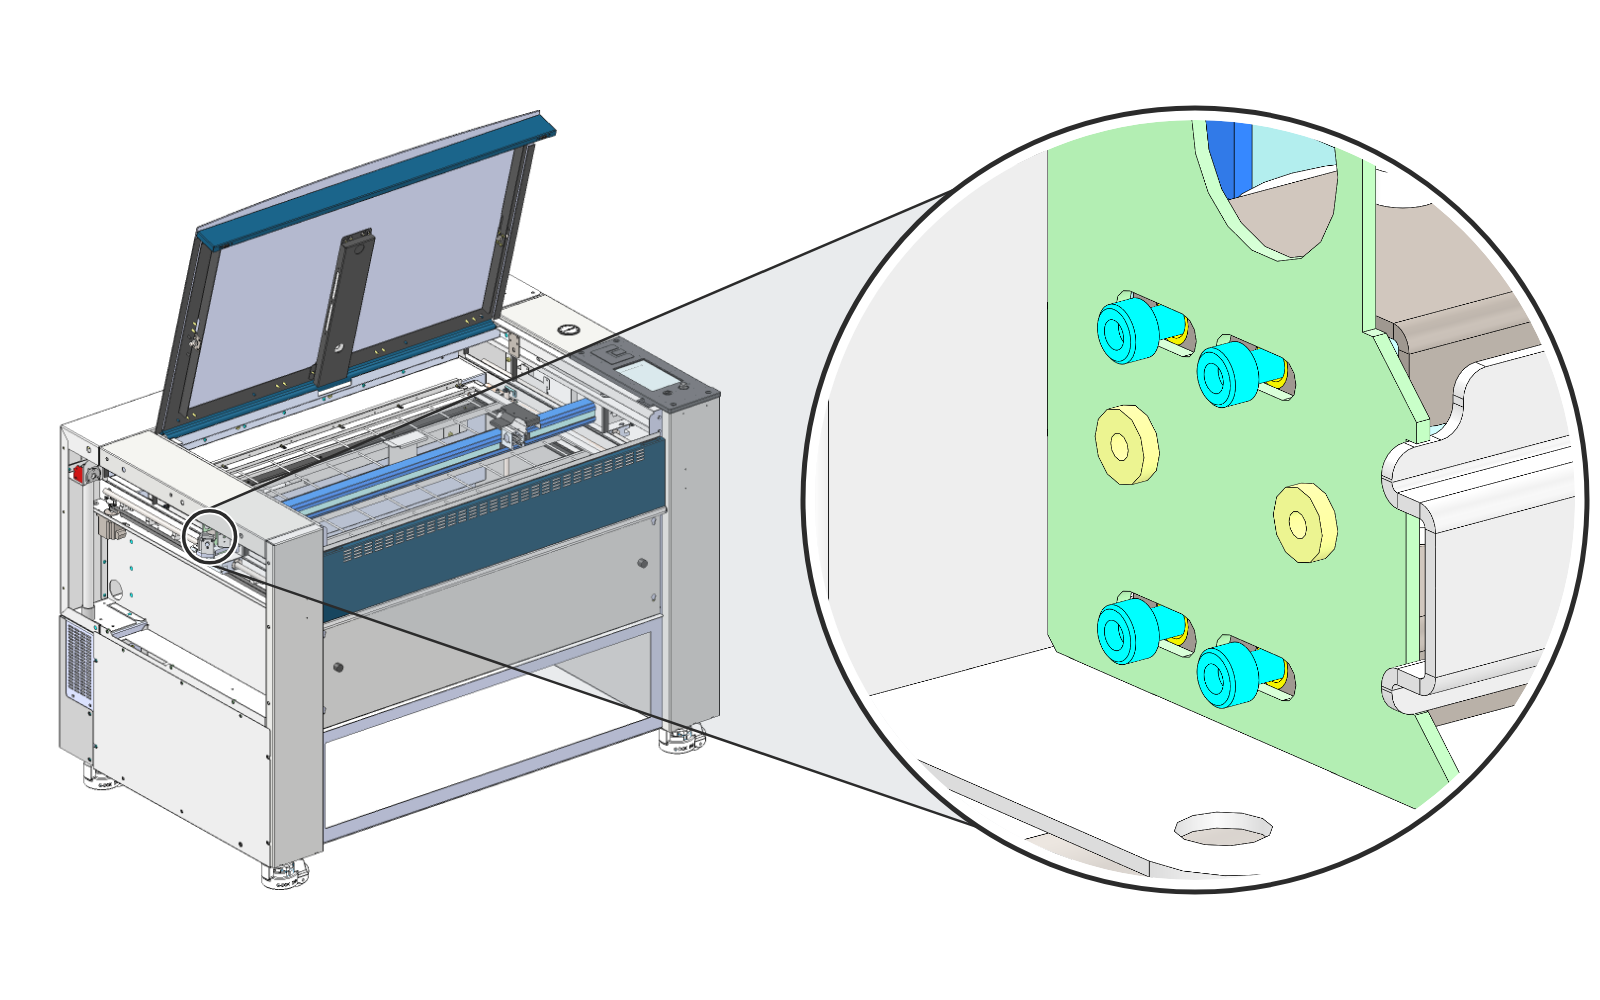
X軸アセンブリの左端で、アイドラーブラケットの背面にある4本の7/64インチのネジ(青色)を緩めます。ブラケットがスライドできる程度に緩めるだけで、ネジは外さないでください。
 ステップ7
フロントアイドラーのネジを緩める
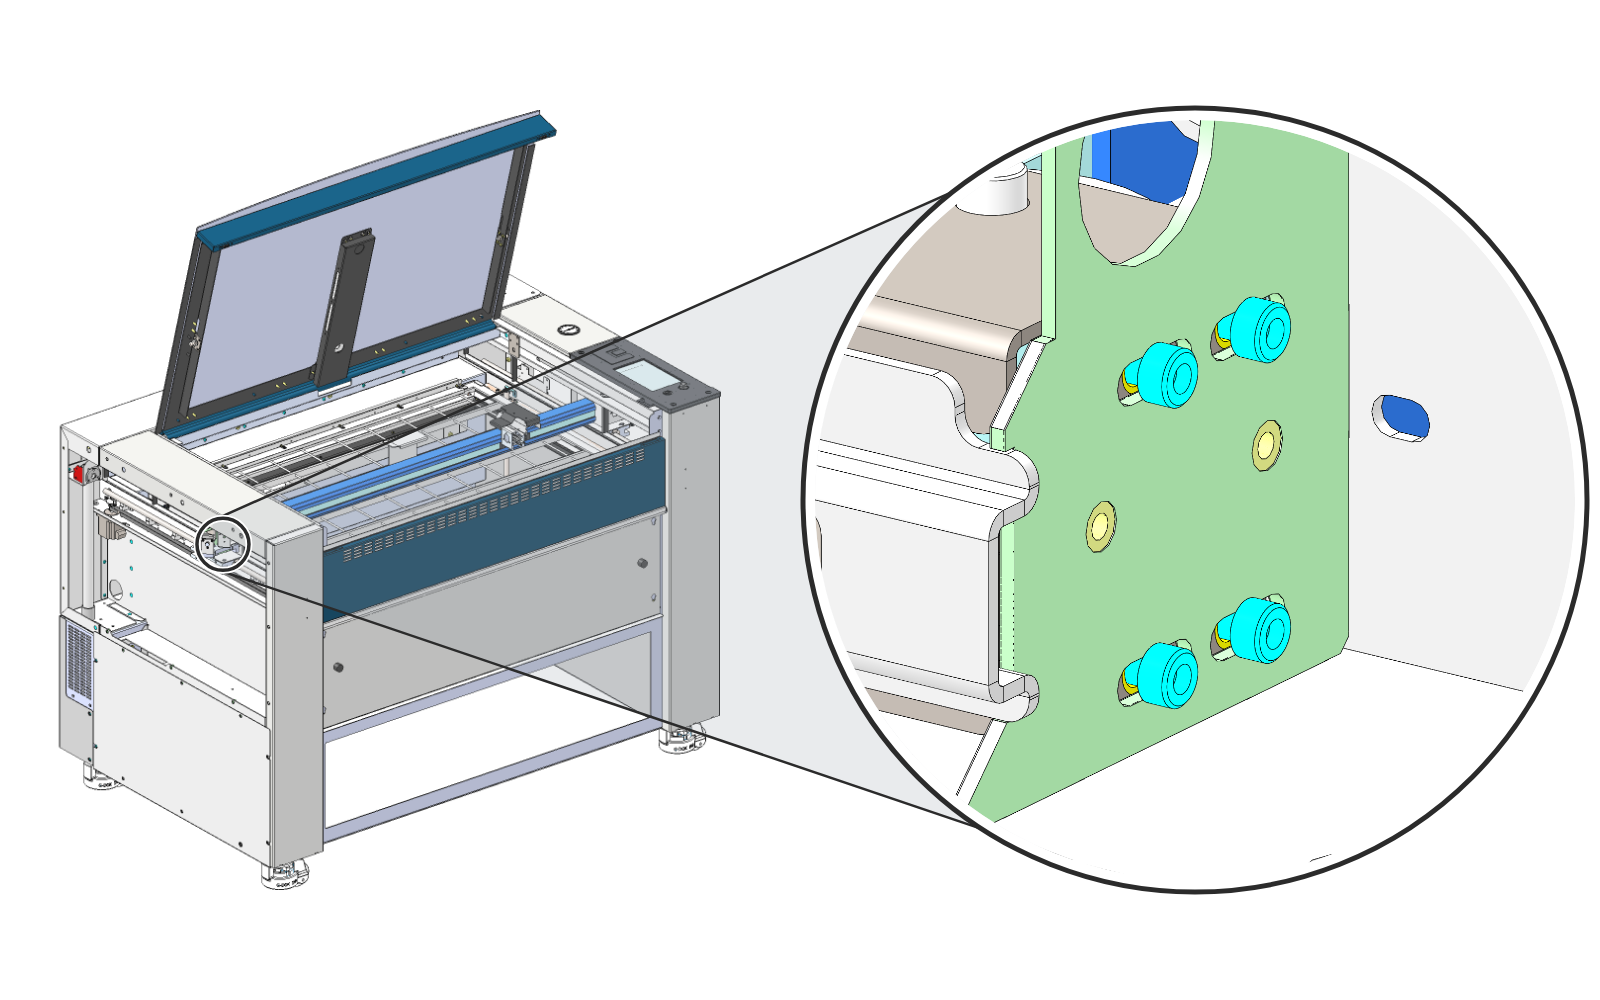
同様に、アイドラーブラケットの前面にある4本の7/64インチのネジ(青色)を緩めます。
 ステップ8
テンションネジを調整する
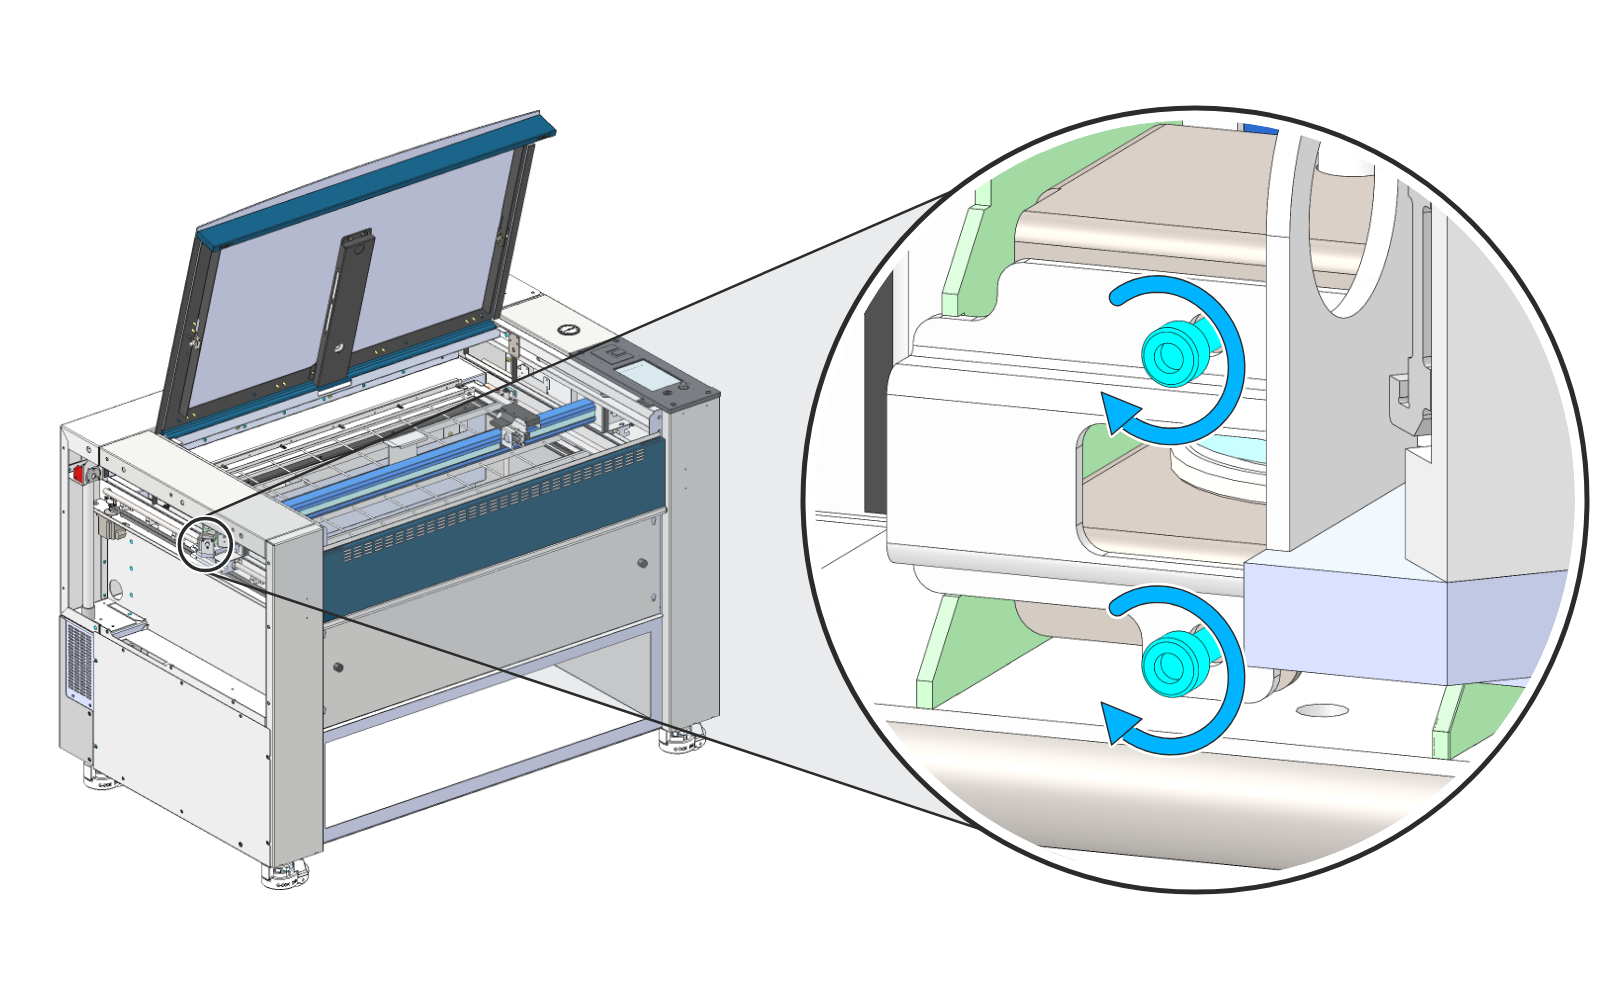
アイドラーブラケットの端にある2本の7/64インチのテンションネジ(青色)を、それぞれ均等に、同じだけ締め付けてください。
注:この2本のネジを締めるとベルトの張力が増し、緩めると張力が弱まります。
ステップ9張力をもう一度確認してください
Oリングが工具の端面と面一になるまで、張力調整ネジを回すたびにベルトの張りを確認しながら、手順4と5を繰り返します。
ベルトの走行状態を確認する
ステップ10テストジョブの作成
グラフィックソフトで、テーブルの幅より約2インチ狭く、高さが4インチの黒いラスターボックスを作成してください。
ステップ11速度と出力の設定
ジョブの速度を100%、電力を0%に設定してください。
ステップ12ジョブを実行する
彫刻機にジョブを送信し、上部のドアを開けて、ジョブを開始してください。
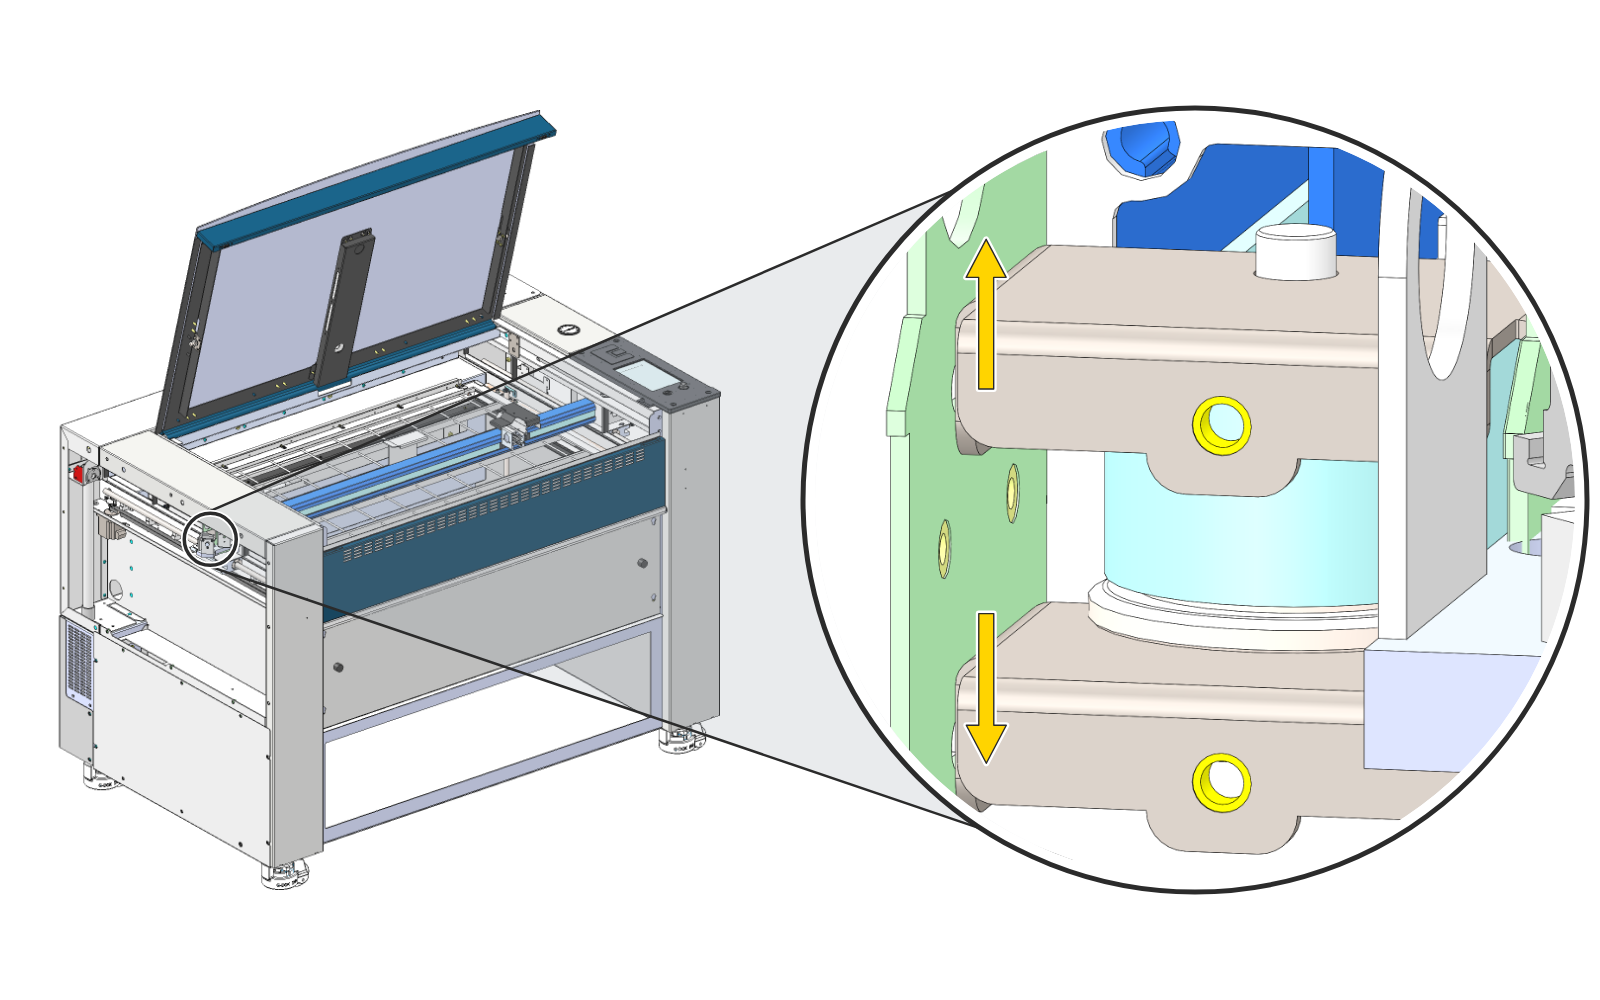 ステップ13
アイドラープーリーのベルトに注意してください
レンズキャリッジが左右に移動する際、ベルトはアイドラープーリーの中央に位置し、両側のフランジに触れないようにする必要があります。
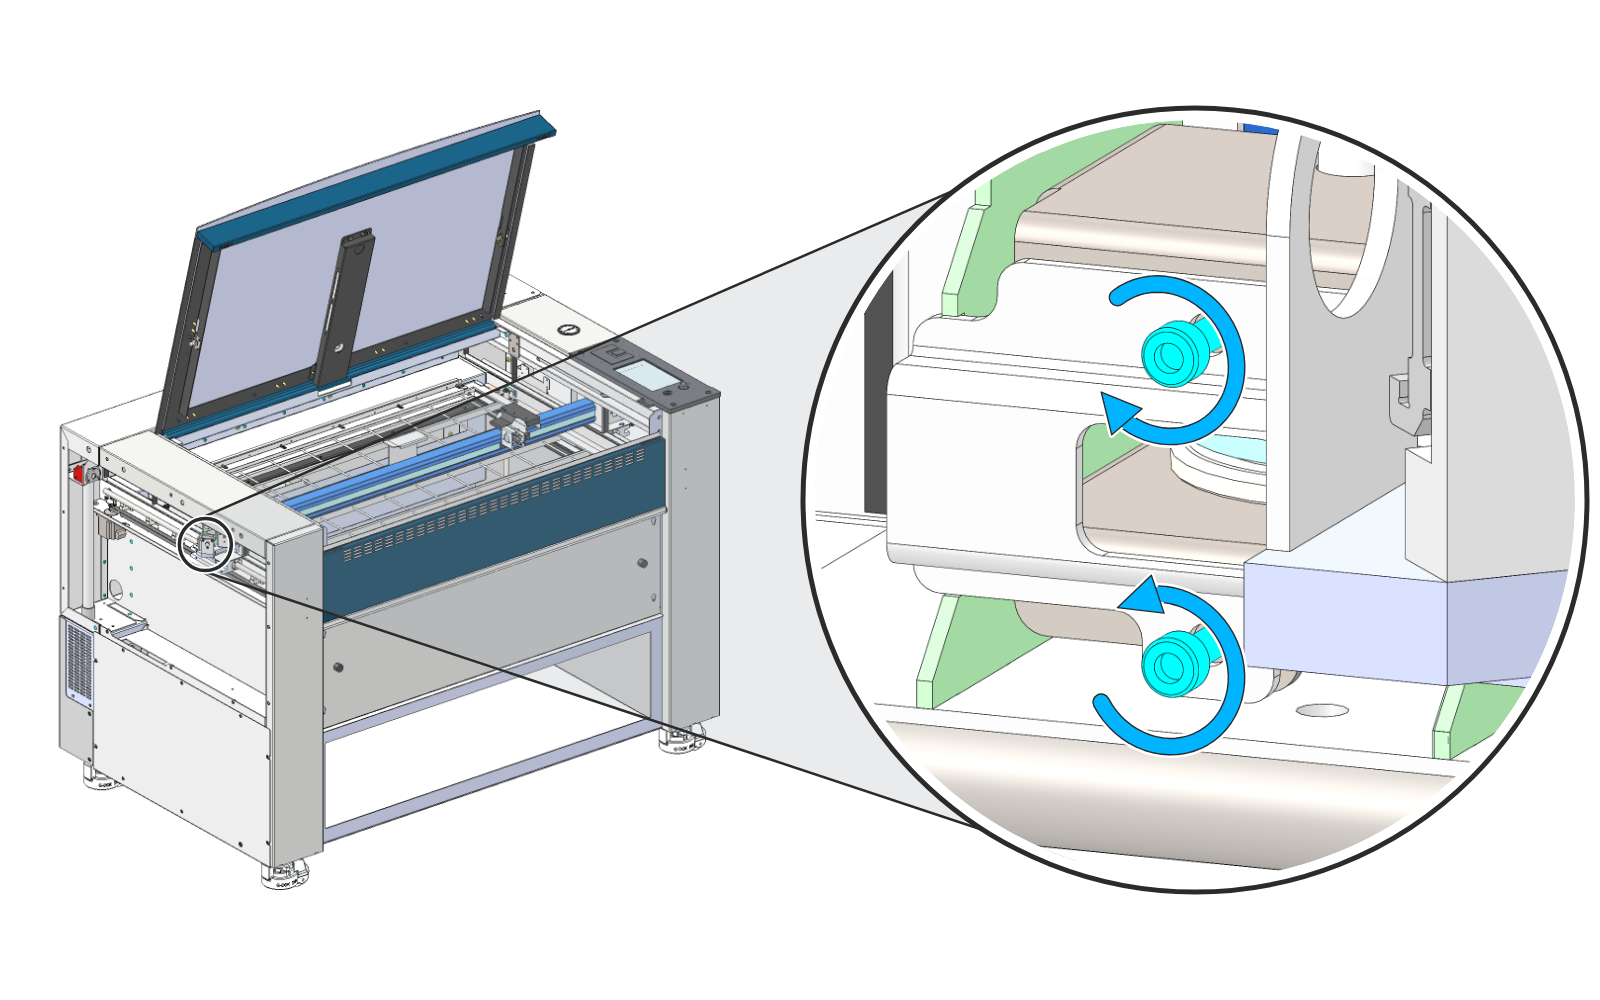 ステップ14
トラッキングを調整する
ベルトがアイドラープーリーのフランジに接触する場合は、2本のテンションネジを等しく、かつ逆方向に回してください:
- ベルトの位置が高すぎる場合:上側のネジを1/4回転締め、下側のネジを1/4回転緩めてください。
- ベルトの位置が低すぎる場合:上側のネジを1/4回転緩め、下側のネジを1/4回転締めてください。
ステップ15張力をもう一度確認してください
ベルトがプーリーの中央を走っている場合は、ベルトの張りを再度確認してください(手順4および5)。必要に応じて調整してください(手順8)。
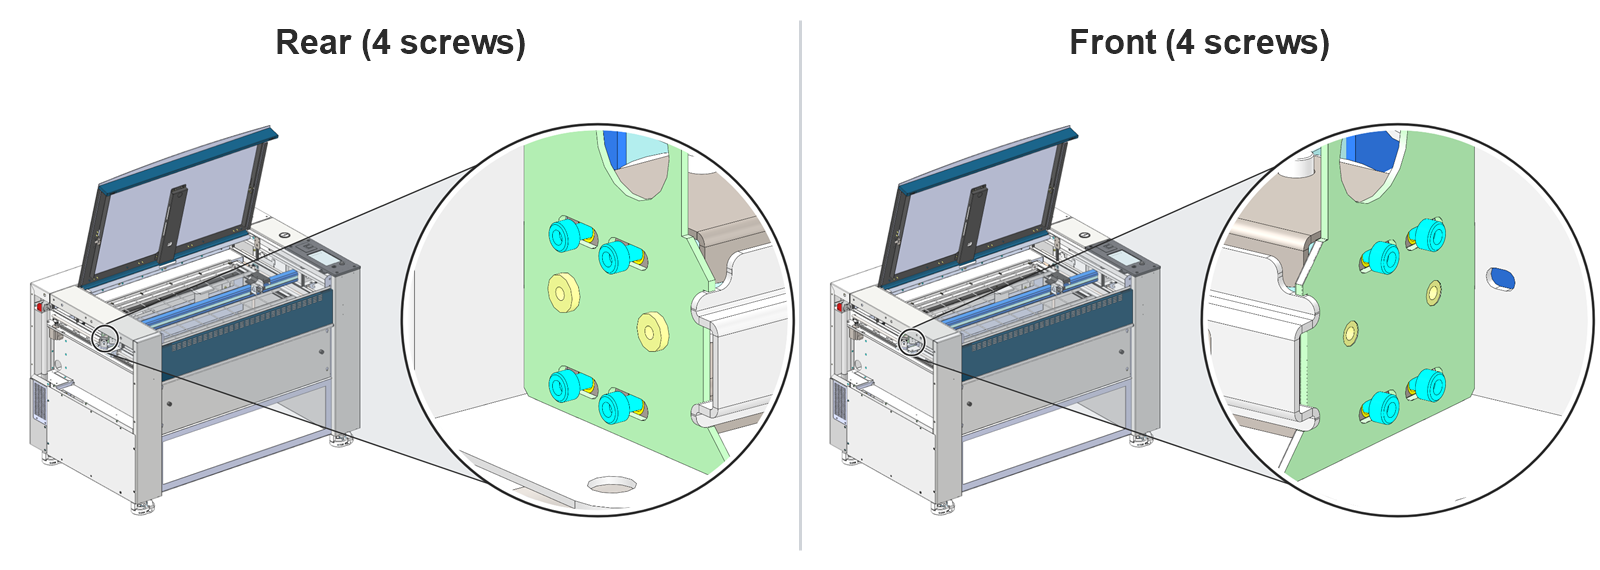 ステップ16
アイドラーネジを締め付ける
テンションとトラッキングを調整したら、アイドラーブラケットの後部と前部にそれぞれ4本ずつ、計8本の7/64インチのネジ(青色)を締め付け、ブラケットを所定の位置に固定します。
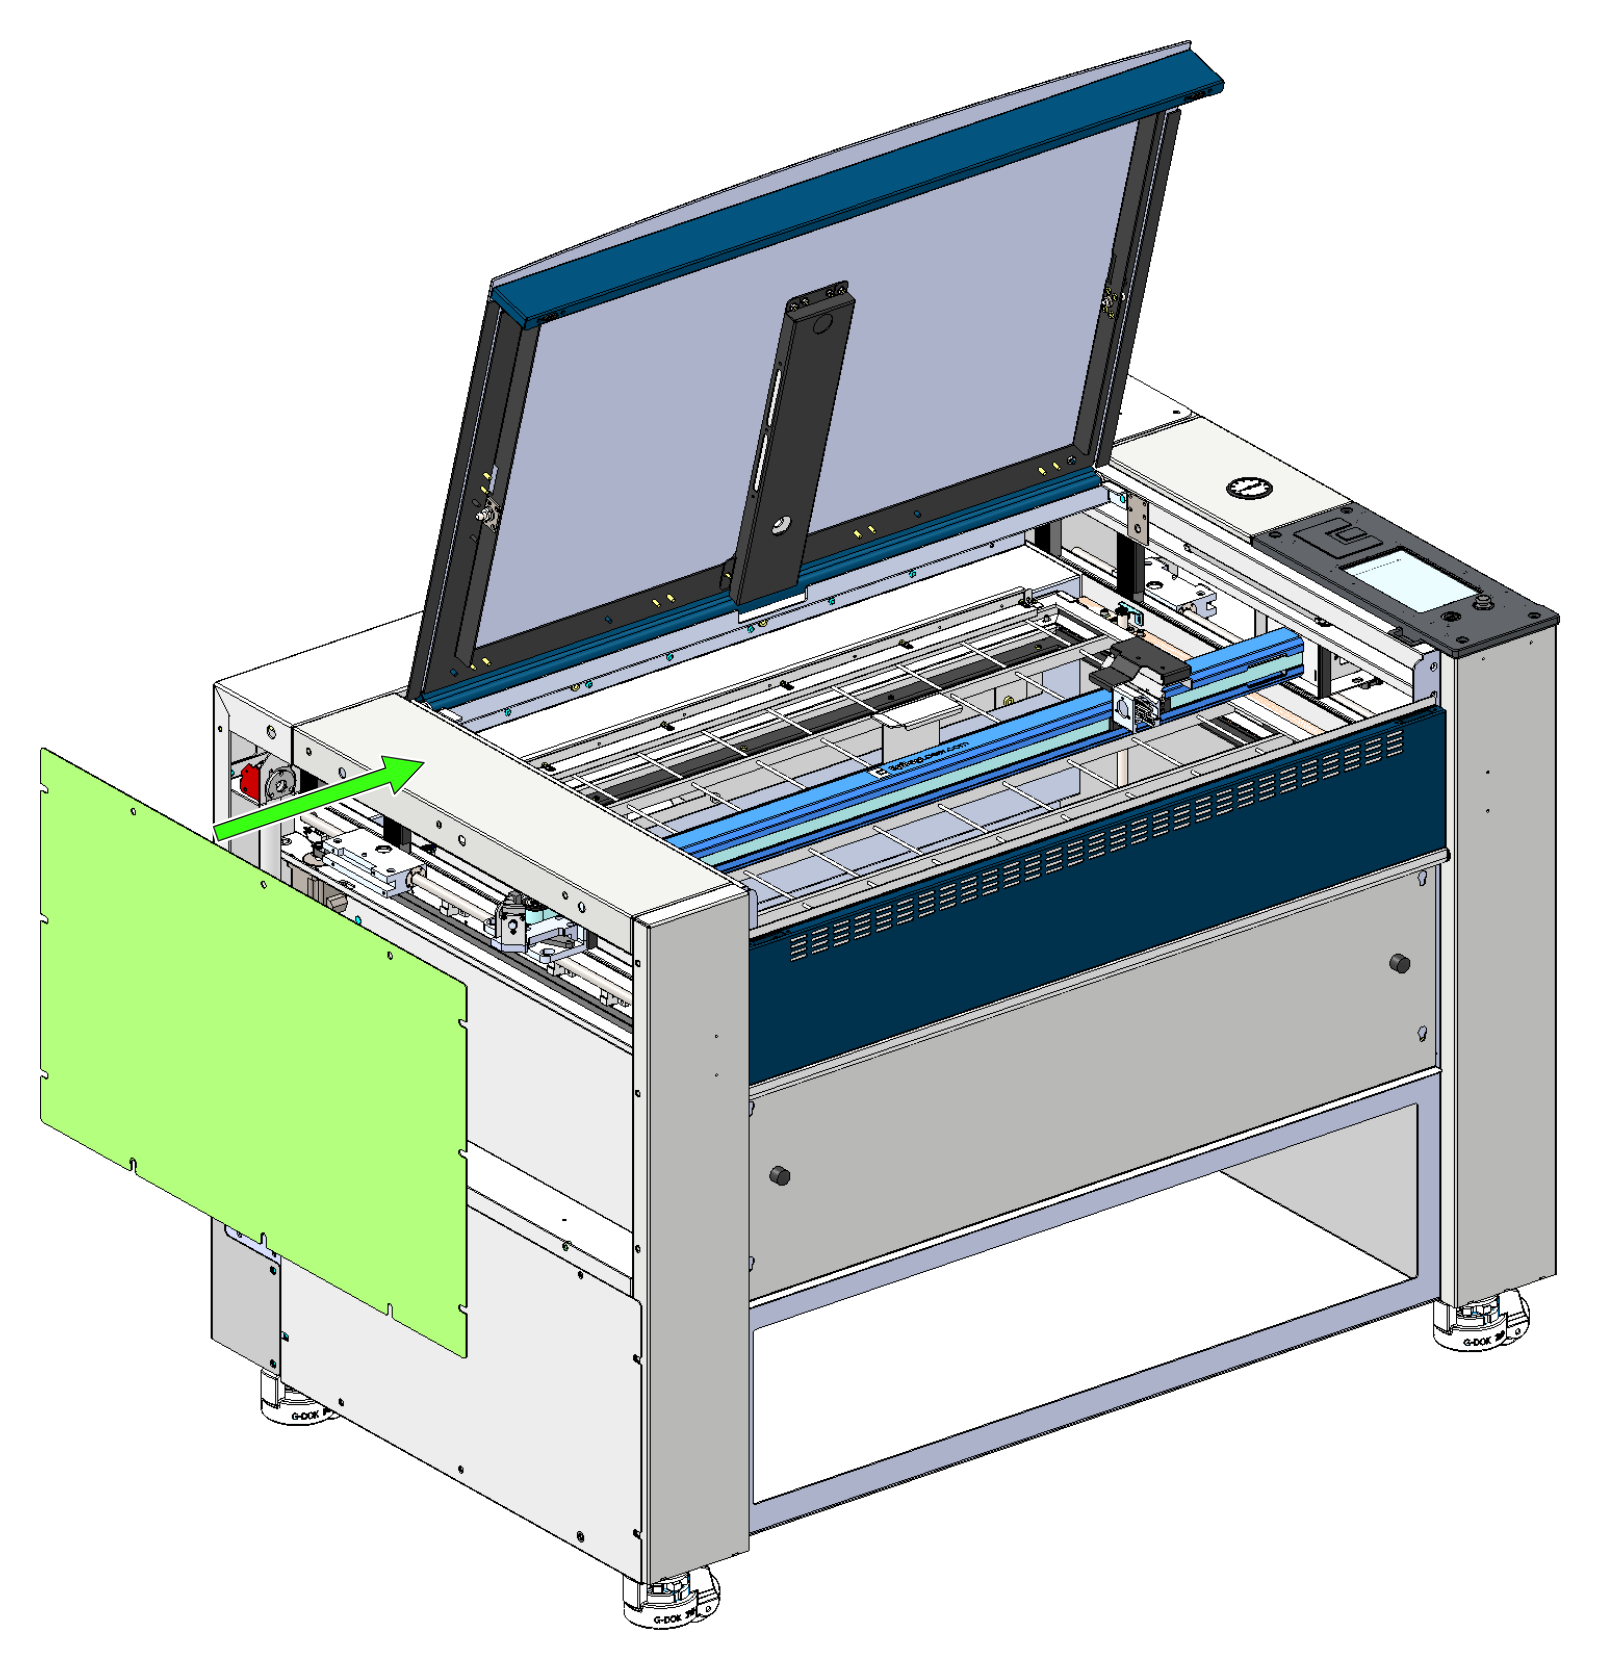 ステップ17
左サイドパネルの取り付け
左側のサイドパネルを取り付け、上部のドアを閉じてください。
-
Rev 2 Rail:ベルトの張力
注:Fusion Ascentをお持ちの方へ:お使いの機種では、このRev 2の手順に従ってください。Ascentのレールには、レール両端の切り欠き部分に小さなカバーが付いているため、写真とは少し見た目が異なる場合がありますが、使用する工具や調整方法は同じです。
張力を確認してください
ステップ1彫刻機の電源を切る
彫刻機の電源を切り、電源プラグをコンセントから抜いてください。
ステップ2左サイドパネルを取り外す
左側のサイドパネルを取り外すと、X軸アセンブリの左端に手が届きます。
ステップ3レンズキャリッジの位置を合わせる
上部のドアを開けてください。手でレンズキャリッジを右側にスライドさせ、X軸アセンブリをテーブルの前方、テーブルの約半分ほど下まで移動させてください。
ステップ4テンション調整ツールを挿入してください
X軸アセンブリの中央で、ベルト張力調整ツールの先端を、レール前部の開口部に差し込み、X軸ベルトに当てるようにします。
注:工具の先端にある切り込みは、ベルトが通るレールの開口部の縁と位置を合わせてください。この位置に正しくセットされた場合のみ、正確な測定値が得られます。
ステップ5ベルトの張力を確認する
工具をレールにぴったりと当ててください。後部シャフトにある赤いOリングがベルトの張力を示しています:
- 正解:Oリングは工具の端面と面一になっています。
- 低すぎる:Oリングが工具の内部に隠れてしまっている。
- 高すぎる:Oリングと工具の先端との間に隙間がある。
警告:テンション調整ツールの刻み付きリングを調整しないでください。各ツールは工場で校正済みです。
張力を調整する
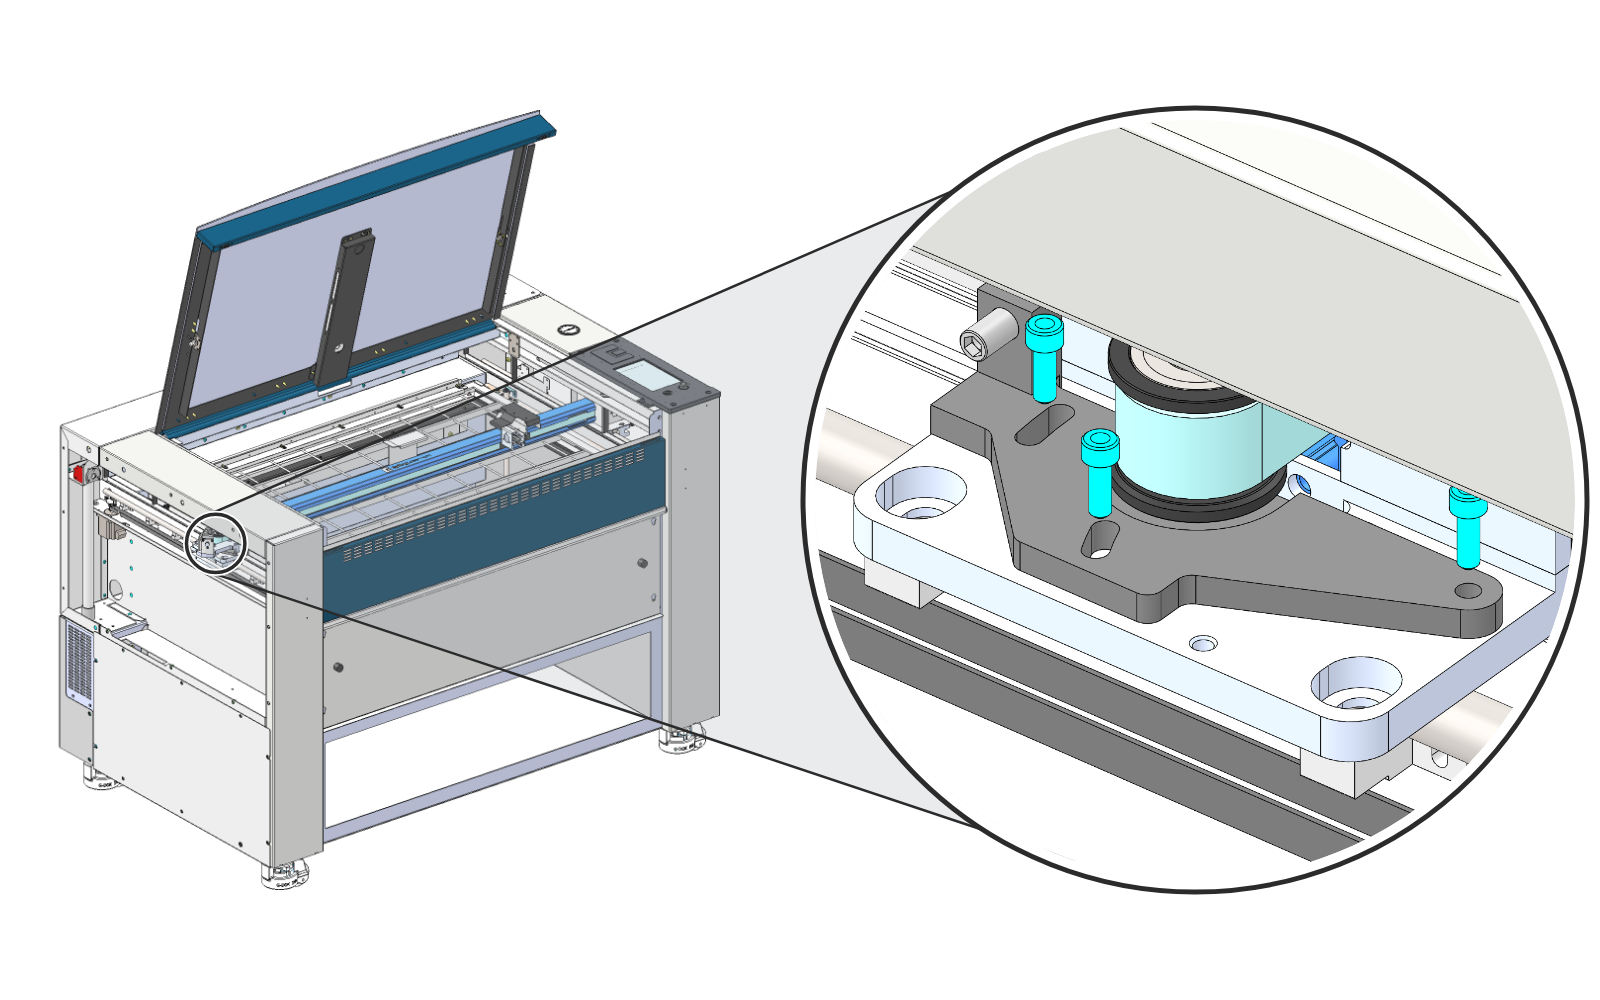 ステップ6
テンショナーのネジを緩める
X軸アセンブリの左端にあるテンショナーアームの5/32インチのネジ3本(青色)を緩めます。アームが回転できる程度に緩めるだけで、ネジは外さないでください。
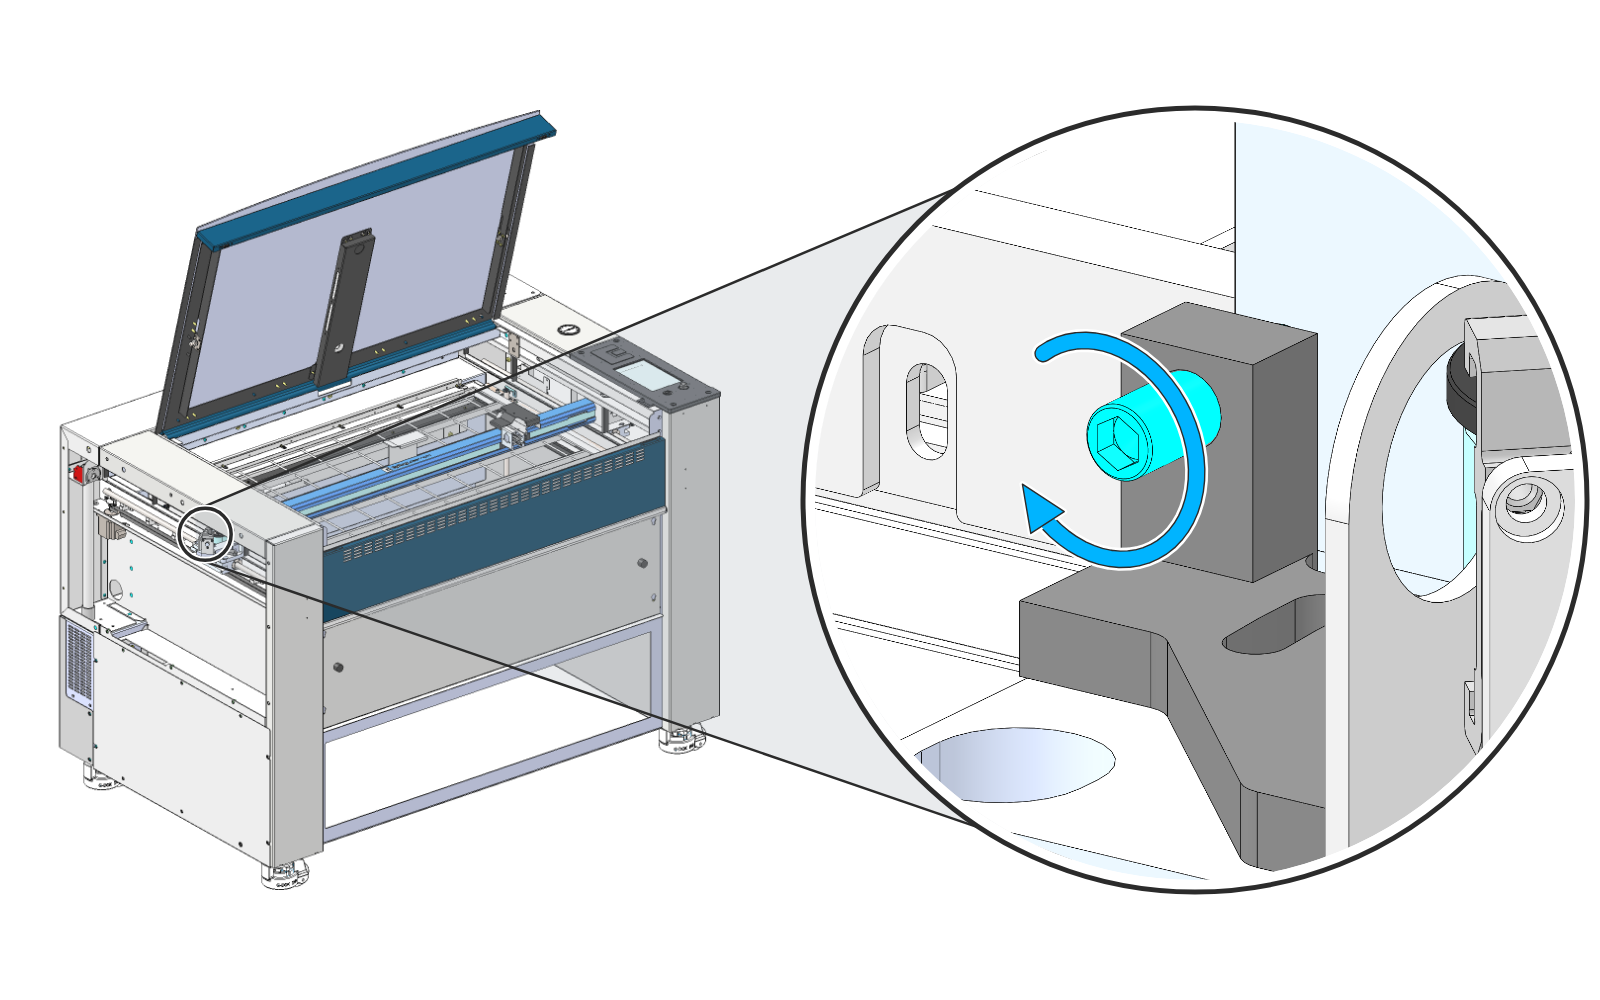 ステップ7
張力が低い場合
5/32インチのテンショナー調整ネジ(青色)を時計回りに回して、張力を強めます。
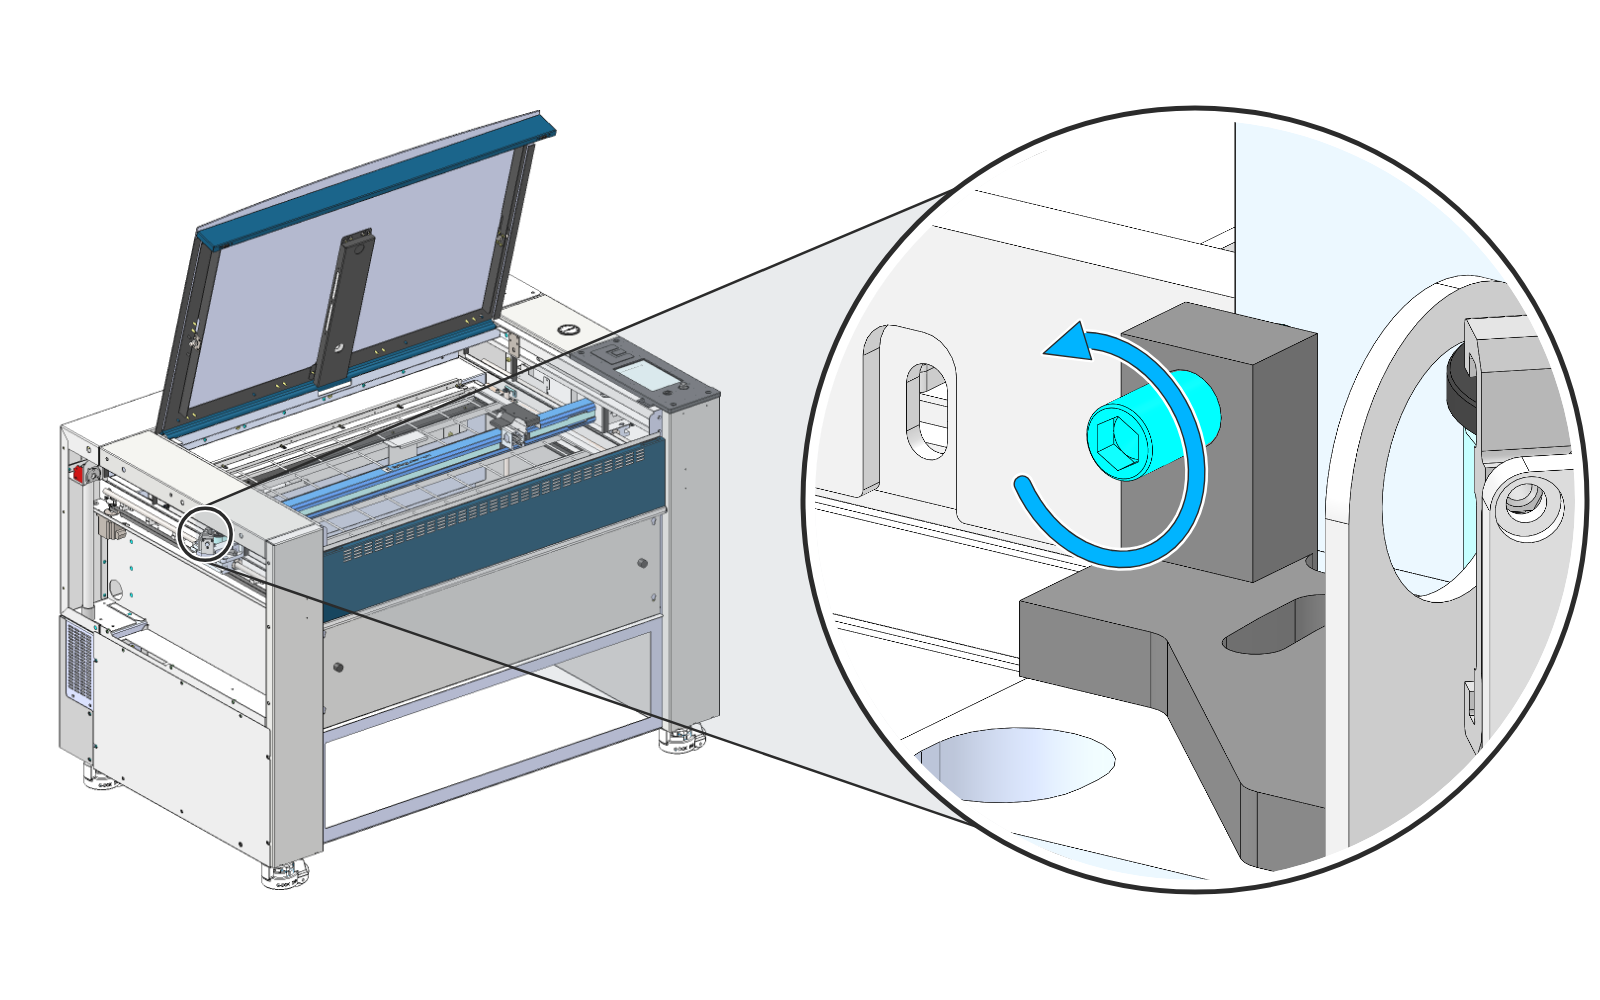 ステップ8
緊張が高まっている場合
調整ネジ(青色)を反時計回りに回して、張力を緩めてください。
ステップ9張力をもう一度確認してください
Oリングが工具の端と面一になるまで、調整ネジを回すたびにベルトの張りを確認しながら、手順4と5を繰り返します。
ステップ10テンショナーのネジを締め付ける
張力が適正になったら、テンショナーアームにある3本の5/32インチのネジ(青色)を締め付けます。
ステップ11左サイドパネルの取り付け
左側のサイドパネルを取り付け、上部のドアを閉じてください。