Diese Anleitung behandelt den Austausch der Umlenkrolle der X-Achse bei den Modellen „ Fusion Edge “ 12, 24 und 36 sowie „ Fusion Pro 24 “ und 36. Die Umlenkrolle befindet sich am linken Ende der X-Achsen-Baugruppe. Nach dem Einbau wird der Riemen der X-Achse anhand des RMS-Stromwerts des Motors nachgespannt.
Benötigte Teile
- CS0416 – Baugruppe, Riemenscheibe, Umlenkrolle, X-Achse
Benötigte Werkzeuge
- 7/64"-Inbusschlüssel
- 5/32"-Inbusschlüssel
Sicherheit geht vor: Vergewissern Sie sich, dass der Gravierer vollständig ausgeschaltet und das Netzkabel abgezogen ist, bevor Sie Verkleidungen entfernen oder interne Komponenten berühren.
Ausbau der X-Achsen-Leerlaufrolle
Gravierer ausschalten
Schalten Sie den Gravierer aus.

Vom Stromnetz trennen
Trennen Sie den Gravierer von der Stromversorgung.
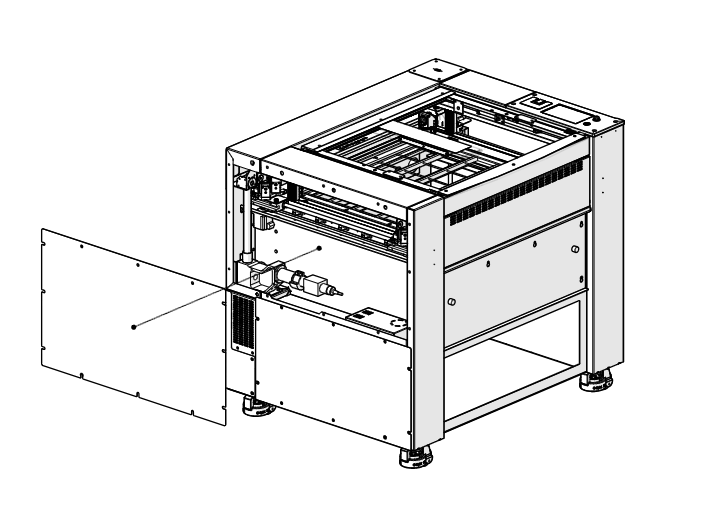
Linke Verkleidung entfernen
Entfernen Sie die linke Verkleidung des Graviergeräts.
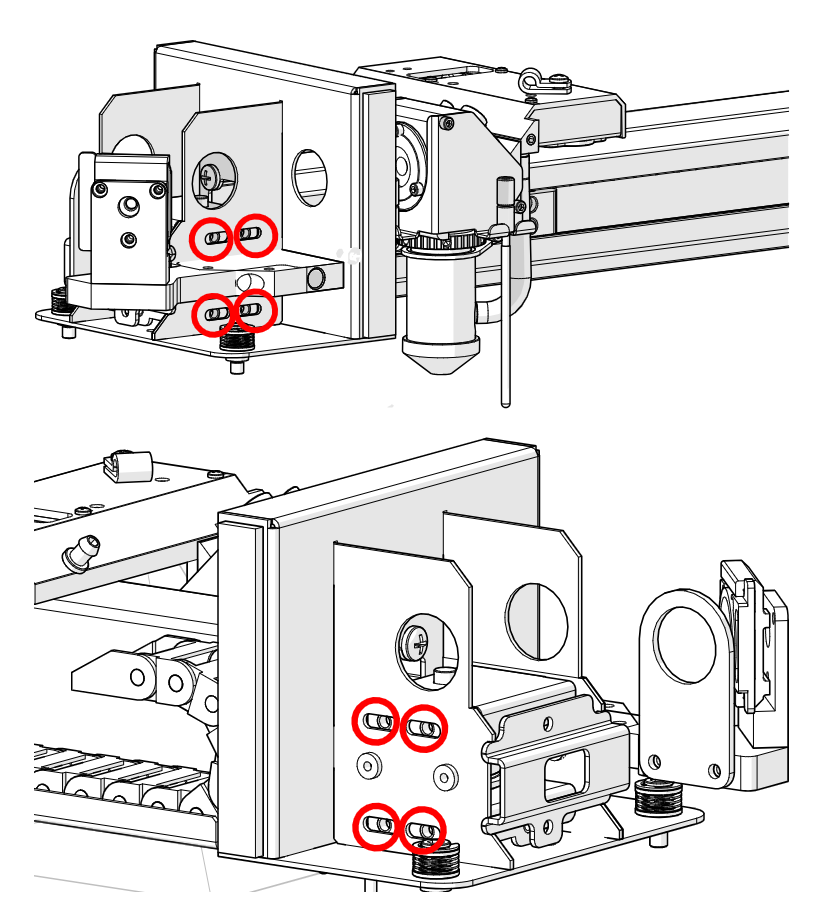
Die Befestigungsschrauben der Spannrolle lösen
Lösen Sie die acht 7/64"-Inbusschrauben an der Umlenkrolle der X-Achse (rot eingekreist), ohne sie jedoch zu entfernen.
Schrauben des Spanners entfernen
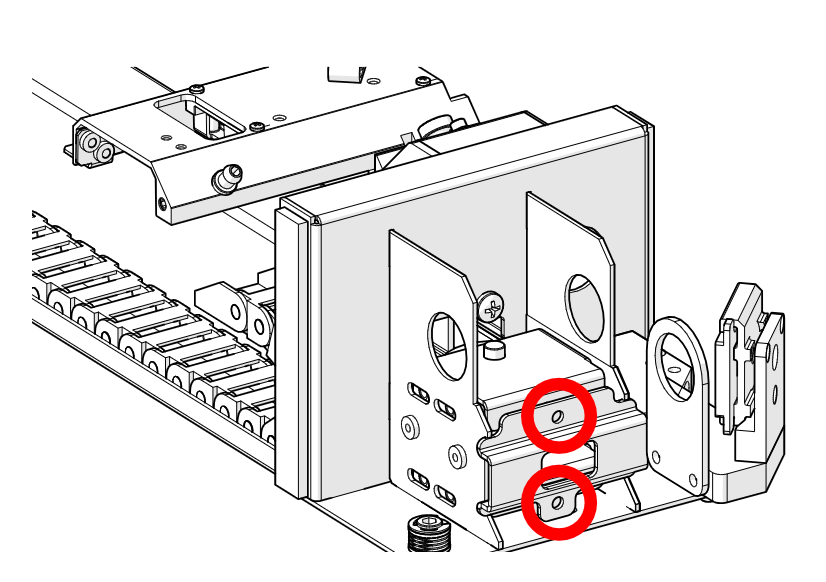
Lösen und entfernen Sie die beiden 7/64"-Spannschrauben am Gehäuse der Umlenkrolle (rot eingekreist).
Vordere Abdeckung entfernen
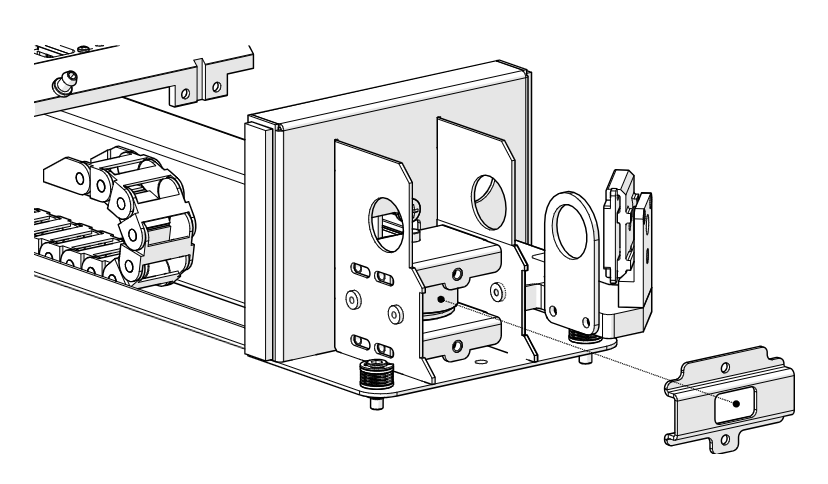
Entfernen Sie die vordere Abdeckung der Umlenkrolle.
Die oberen Schrauben entfernen
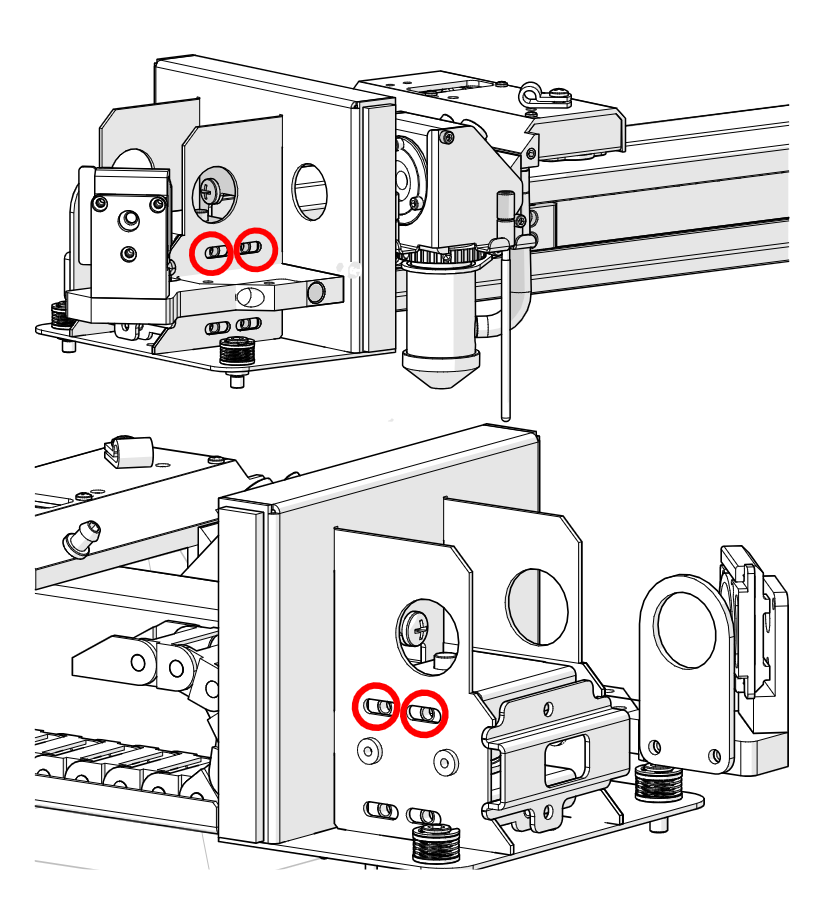
Entfernen Sie die oberen vier 7/64"-Inbusschrauben an der Umlenkrolle der X-Achse (rot eingekreist).
Halterung und obere Unterlegscheibe entfernen
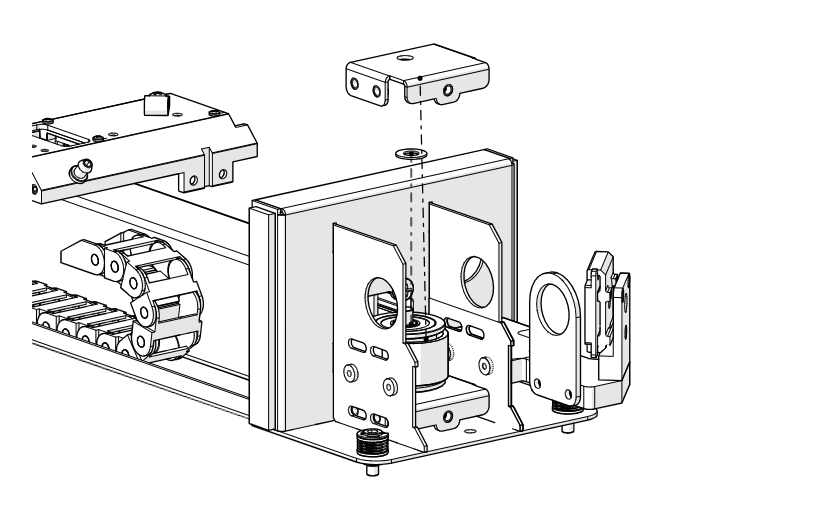
Entfernen Sie die obere Spannhalterung und die obere Delrin-Unterlegscheibe von der Oberseite der Umlenkrolle.
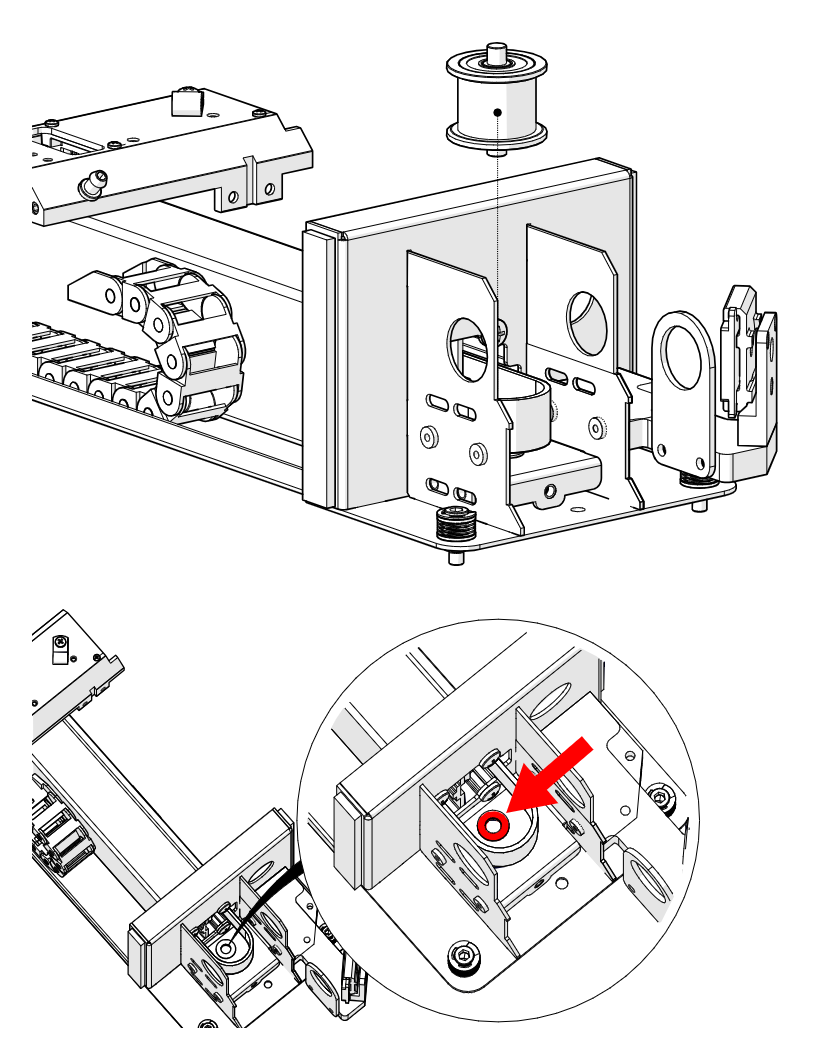
Die Umlenkrolle entfernen
Entfernen Sie die Umlenkrolle. Achten Sie darauf, dass die darunter liegende untere Delrin-Unterlegscheibe an ihrem Platz bleibt (roter Pfeil).
Einbau der X-Achsen-Leerlaufrolle
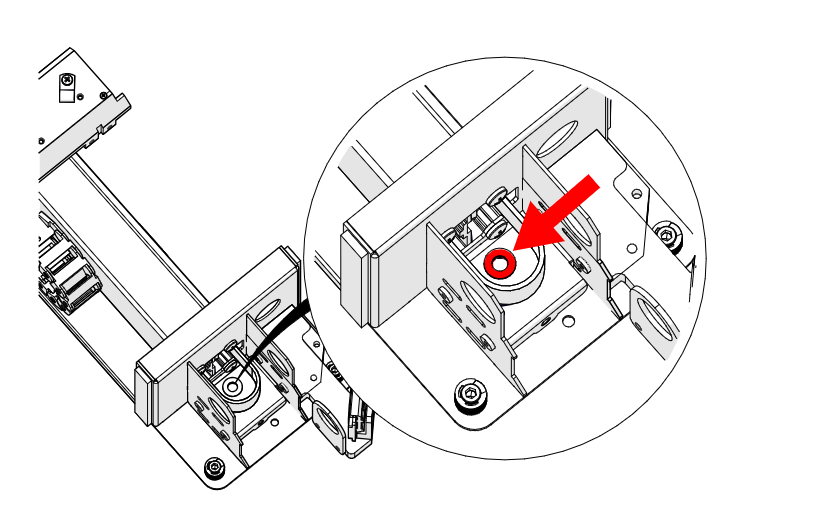
Überprüfen Sie die untere Unterlegscheibe
Stellen Sie sicher, dass die untere Delrin-Unterlegscheibe so positioniert ist, dass die Umlenkwelle durch sie hindurch in die Öffnung im Umlenkkörper gelangen kann.
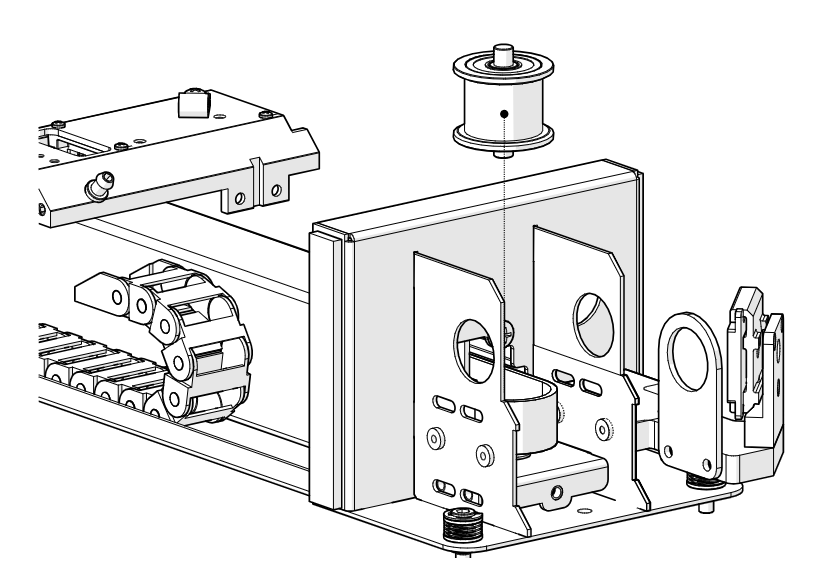
Die neue Umlenkrolle einbauen
Bauen Sie die neue Umlenkrolle CS0416 ein.
Obere Unterlegscheibe und Halterung montieren
Setzen Sie die obere Delrin-Unterlegscheibe und die obere Spannhalterung ein.
Oberste Schrauben anbringen
Befestigen Sie die oberen vier 7/64"-Inbusschrauben an der Umlenkrolle der X-Achse. Ziehen Sie diese noch nicht vollständig fest.
Vordere Abdeckung anbringen
Die vordere Abdeckung der Umlenkrolle montieren.
Riemenspannung einstellen
Setzen Sie die beiden 7/64"-Spannschrauben ein und ziehen Sie sie fest, um den überschüssigen Durchhang des X-Achsen-Riemens zu beseitigen.

Einschalten
Schließen Sie den Gravierer wieder an die Stromversorgung an und schalten Sie ihn ein.
Spannen des Riemens der X-Achse
Testbox erstellen
Erstellen Sie in Ihrem bevorzugten Grafikprogramm auf der Zeichenfläche ein schwarzes Rasterfeld mit folgenden Maßen:
- Edge / Pro 12 und 24: 22" (560 mm) breit
- Edge / Pro 36: 34" (860 mm) breit
- Etwa 4" (100 mm) hoch
Auftrag drucken
Drucken Sie den Auftrag mit einer Geschwindigkeit von 100 % aus .
Hinweis: Die Leistung spielt hier keine Rolle, da der Gravierer bei diesem Vorgang bei geöffnetem Deckel läuft.
Den Auftrag starten
Senden Sie den Auftrag an den Gravierer und starten Sie ihn.
Öffnen Sie das Einstellungsmenü.
Tippen Sie auf dem Display auf das Zahnrad-Symbol in der oberen rechten Ecke, um das Einstellungsmenü zu öffnen.
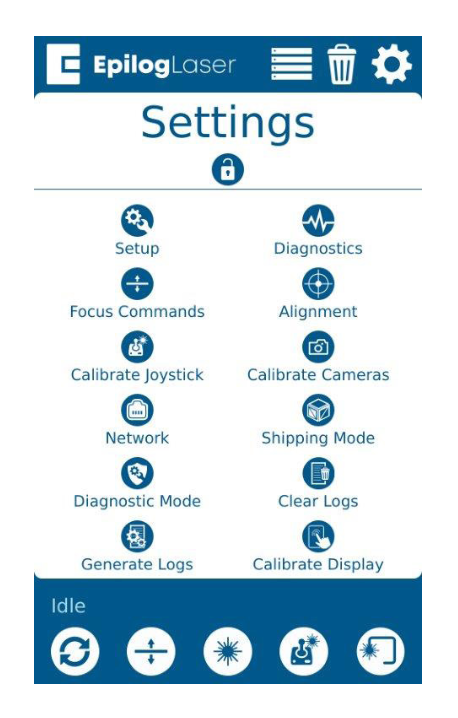
Erweiterte Einstellungen öffnen
Halten Sie das Wort „Einstellungen“ gedrückt, um das Menü „Erweiterte Einstellungen“ zu öffnen.
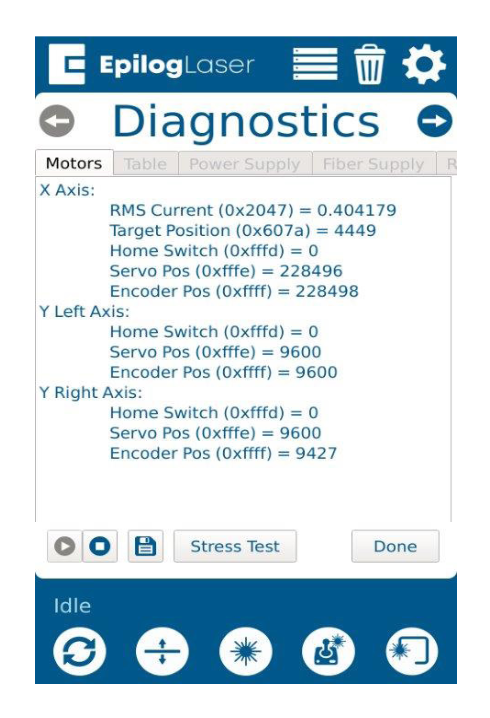
Ermitteln Sie den Effektivwert des Stroms auf der X-Achse
Öffnen Sie das Menü „Diagnose“ und suchen Sie den RMS-Stromwert für den Motor bzw. den Antrieb der X-Achse.
Auf 4,0 – 5,1 A einstellen
Während der Auftragsausführung sollte der Effektivstrom des X-Achsen-Motors je nach Graviermaschinenmodell zwischen 4,0 und 5,1 A liegen.
- Wenn der Stromwert niedriger ist, erhöhen Sie die Riemenspannung, indem Sie die beiden 7/64"-Spannschrauben an der Umlenkrolle der X-Achse festziehen.
- Wenn der Strom stärker ist, verringern Sie die Riemenspannung, indem Sie die beiden 7/64"-Spannschrauben lösen.
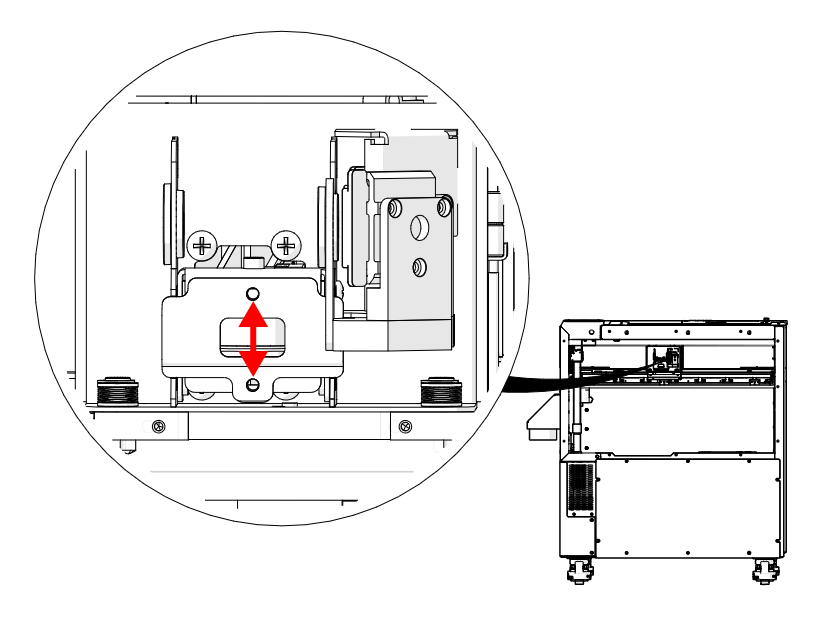
Riemenlauf überprüfen
Überprüfen Sie bei gespanntem Riemen, ob der Riemen der X-Achse während des Betriebs so mittig wie möglich auf der Umlenkrolle bleibt.
Den Gurt zentrieren
Wenn der Riemen am Flansch der Umlenkrolle schleift, nehmen Sie an den beiden 7/64"-Spannschrauben gleich große, aber entgegengesetzte Einstellungen vor. Wiederholen Sie dies so lange, bis der Riemen während des Laufs mittig auf der Riemenscheibe bleibt.
- Riemen zu hoch: Ziehen Sie die obere Schraube um eine Viertelumdrehung an und lösen Sie die untere Schraube um eine Viertelumdrehung.
- Riemen sitzt zu tief: Lösen Sie die obere Schraube um eine Viertelumdrehung und ziehen Sie die untere Schraube um eine Viertelumdrehung fest.
Befestigungsschrauben der Spannrolle festziehen
Sobald der Riemen zentriert ist und der Effektivstrom innerhalb des zulässigen Bereichs liegt, ziehen Sie die acht 7/64"-Befestigungsschrauben der Umlenkrolle auf der linken Seite der X-Achsen-Baugruppe fest.
Linkes Paneel einbauen
Montieren Sie die linke Seitenwand des Graviergeräts.